专注于铝合金生产石墨应用
提供石墨轴承、石墨坩埚、石墨转子、石墨棒等石墨制品
全国咨询热线:
13922516726
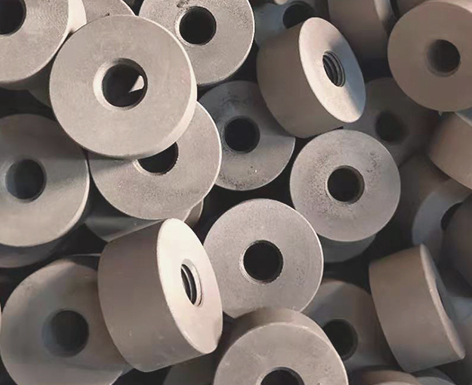
浸渍石墨轴套是指经过真空浸渍处理的石墨滑动轴套,通过在石墨孔隙中填充树脂、金属或其他材料,大幅提升石墨轴套的强度、密度和耐磨性,是石墨轴承中应用最广泛的类型之一。纯石墨轴套虽然自润滑性和耐温性优异,但强度较低、孔隙率较高,在重载和有压力的工况下容易磨损和渗漏,而浸渍处理有效解决了这些问题,使石墨轴套能够适应更广泛的工业应用。
浸渍工艺是浸渍石墨轴套制造的核心技术。浸渍过程通常在真空压力罐中进行:首先将经过粗加工的石墨轴套放入浸渍罐,抽真空排出石墨孔隙中的空气;然后将熔融的浸渍剂(树脂或金属)注入浸渍罐,完全浸没轴套;接着施加压力,迫使浸渍剂深入渗透到石墨的孔隙中;最后经过固化或冷却,使浸渍剂在孔隙中凝固。根据需要,浸渍过程可以重复多次,以提高浸渍密度和填充率。不同的浸渍剂需要不同的工艺参数,树脂浸渍通常在常温到一百多摄氏度下进行,金属浸渍则需要在金属熔点以上的高温下进行。浸渍质量直接影响轴套的最终性能,正规厂家会严格控制真空度、压力、温度和时间等工艺参数。
性能优势是浸渍石墨轴套广泛应用的根本原因。与纯石墨轴套相比,浸渍石墨轴套的密度显著提高,体积密度从1.6到1.7克每立方厘米提升到1.8到2.0克每立方厘米,开口气孔率从10%以上降低到2%以下。密度的提高带来了强度的大幅提升,浸渍树脂石墨的抗压强度可达150兆帕以上,浸渍金属石墨甚至可达200兆帕以上,是纯石墨的两到三倍。耐磨性也显著改善,浸渍后的石墨轴套磨损率可降低50%以上。同时,浸渍处理封闭了石墨的连通孔隙,使轴套具有更好的抗渗透性,能够用于有压力的流体介质中。浸渍石墨轴套保留了石墨的自润滑性和耐腐蚀性,同时弥补了纯石墨强度不足的缺点。
浸渍剂类型决定了浸渍石墨轴套的性能特点和适用范围。树脂浸渍是最常见的类型,常用酚醛树脂、呋喃树脂和环氧树脂。酚醛树脂浸渍的轴套强度高、耐磨性好,使用温度可达一百八十摄氏度;呋喃树脂浸渍的轴套耐腐蚀性优异,适合强腐蚀介质;环氧树脂浸渍的轴套机械强度高,适合常温重载工况。金属浸渍常用铜、锑和巴氏合金,铜浸渍轴套导热性好、强度高,使用温度可达四百摄氏度;锑浸渍轴套耐磨性好,适合中温工况;巴氏合金浸渍轴套减摩性优异,适合高速轻载。不同浸渍剂各有特点,需要根据工况选择。东莞市捷诚石墨制品有限公司能够提供多种浸渍剂类型的石墨轴套,满足不同客户的需求。
应用场景的多样性体现了浸渍石墨轴套的价值。在化工泵和阀门中,浸渍石墨轴套用作泵轴和阀杆的支撑轴承,耐受腐蚀性介质且无需润滑。在食品和制药机械中,树脂浸渍石墨轴套无毒无污染,符合卫生标准,且免维护。在纺织和印刷机械中,浸渍石墨轴套的低摩擦和免维护特性减少了停机维护时间。在高温炉和热处理设备中,金属浸渍石墨轴套能够在中高温下稳定工作。在船舶和海洋工程中,浸渍石墨轴套耐海水腐蚀,适合水下和潮湿环境。
尺寸精度和表面质量对浸渍石墨轴套的使用性能有直接影响。轴套的内孔尺寸精度决定了与轴的配合间隙,间隙过大会导致振动和磨损,间隙过小则可能抱死。通常内孔公差控制在H7或H8级,表面粗糙度达到Ra0.8以下。外圆与座孔的配合通常采用过渡配合或过盈配合,确保轴套在运行中不松动。内孔的圆度和圆柱度也有严格要求,以保证轴的旋转精度。浸渍石墨轴套的精加工通常在浸渍后进行,以消除浸渍过程引起的尺寸变化。
使用维护是延长浸渍石墨轴套寿命的重要环节。安装时应使用压入工具,避免敲击导致轴套开裂,确保轴套与座孔的同轴度。使用过程中应避免冲击载荷和剧烈振动,这些会加速轴套的磨损和碎裂。对于树脂浸渍轴套,应注意使用温度不超过树脂的耐温极限,否则会导致树脂分解、轴套性能下降。定期检查轴套的磨损量,当内孔磨损超过允许范围时及时更换。虽然浸渍石墨轴套具有自润滑性,但在启动和低速阶段适当添加润滑剂有助于延长寿命。
浸渍石墨轴套通过浸渍工艺实现了性能的全面提升,在众多工业领域成为可靠的轴承选择。东莞市捷诚石墨制品有限公司拥有成熟的浸渍工艺和精密加工能力,能够为客户提供高品质、高性能的浸渍石墨轴套产品。