专注于铝合金生产石墨应用
提供石墨轴承、石墨坩埚、石墨转子、石墨棒等石墨制品
全国咨询热线:
13922516726
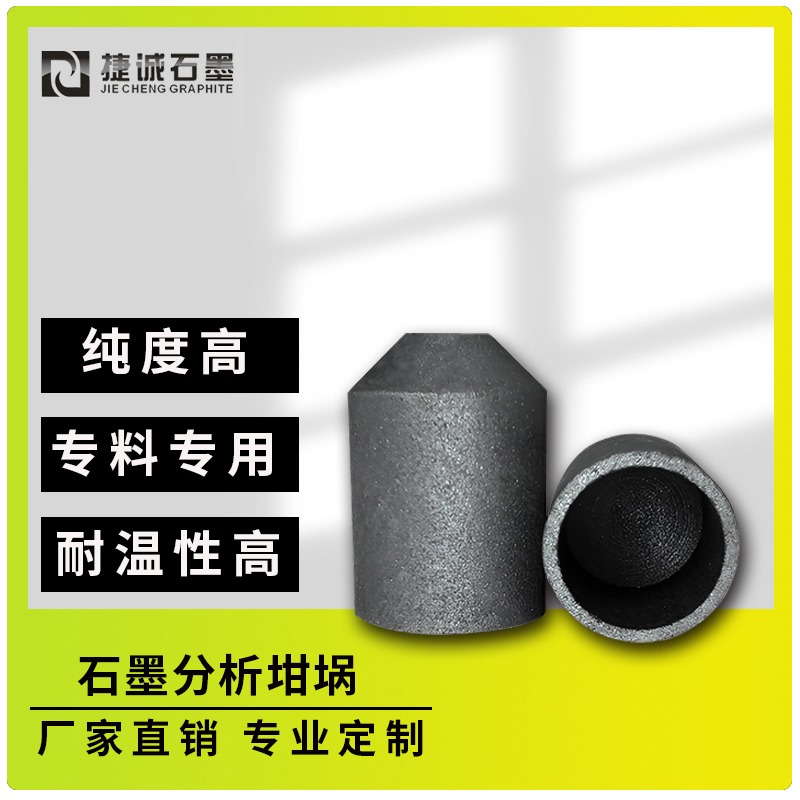
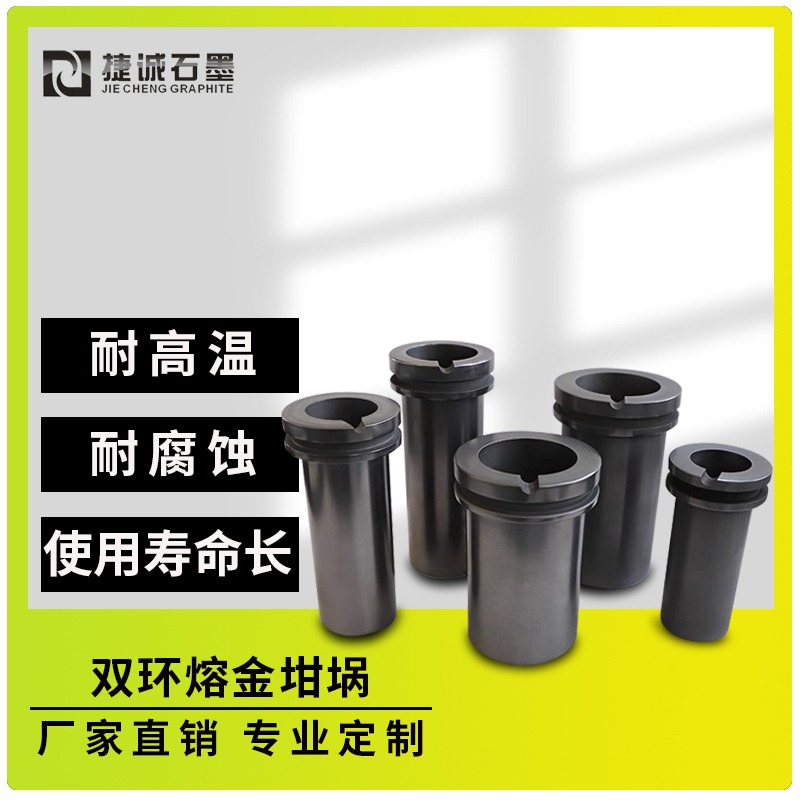
熔金石墨坩埚在贵金属及有色金属熔炼中使用广泛,但其运用需严峻遵从操作标准,否则易导致坩埚割裂、金属污染或安全事故。以下是运用熔金石墨坩埚的具体注意事项:
一、运用前查看与预备
外观查看:招认坩埚无裂纹、缺口或明显磨损,特别是侧壁和底部连接处。查看内壁是否光滑,若有金属残留或杂质需用软刷拾掇洁净,避免影响导热性。
尺度匹配:|根据熔炼金属的量和加热设备(如中频感应炉、电阻炉)的标准,选择适宜容量的坩埚。坩埚外径应比炉膛内径小20-30mm,保证均匀受热且便于操作。
预热处理:新坩埚或长时间未运用的坩埚需在300-500℃下低温烘烤2-4小时,以去除吸附的水分和挥发性物质,避免急热开裂。烘烤后天然冷却至室温,再逐步升温至作业温度。
二、加热与熔炼操作
升温速率操控:初始升温速率≤100℃/小时,待温度升至800℃后可适当加速至150-200℃/小时。避免部分过热,特别是坩埚底部和侧壁触摸火焰或感应线圈的区域。
熔炼温度限制
一般高纯石墨坩埚:最高运用温度≤2200℃,连续作业时间不跨越8小时。
碳化硅增强石墨坩埚:可接受2500℃高温,但需在惰性气体维护下运用。跨越极限温度会导致石墨氧化或结构损坏,缩短运用寿数。
金属装载量:金属液面应低于坩埚边缘15-20mm,避免熔炼进程中溢出。避免频频添加金属,每次添加量不跨越坩埚容量的1/3,以削减热应力冲击。
拌和与除渣:运用石墨或陶瓷拌和棒轻柔拌和金属液,避免划伤坩埚内壁。除渣时动作要活络,削减金属液与空气触摸时间,避免氧化。
三、化学环境操控
氧化性气氛防护:在空气或含氧环境中熔炼时,坩埚表面会构成氧化层(如CO2或CO),导致厚度减薄和强度下降。主张在惰性气体(如氩气)或复原性气氛(如氢气)中操作,或运用抗氧化涂层(如SiC、BN)维护坩埚。
避免腐蚀性物质触摸:石墨坩埚不耐强酸(如浓硫酸、硝酸)和强碱(如氢氧化钠)腐蚀,熔炼含此类物质的金属时需运用专用涂层或替代材料(如刚玉坩埚)。熔炼含硫、磷等元素的金属(如黄铜)时,需操控温度和时间,避免生成低熔点化合物腐蚀坩埚。
四、冷却与拾掇
冷却方法:熔炼完毕后,坩埚应随炉缓慢冷却至室温(降温速率≤50℃/小时),避免急冷导致热应力开裂。阻挠将高温坩埚直接放入冷水中或置于湿润环境中。
残留金属拾掇:待坩埚完全冷却后,用软刷或压缩空气拾掇内壁残留金属,避免运用硬质东西刮擦。若金属已凝结,可加热至稍高于金属熔点使其软化后再拾掇。
长时间寄存:清洁后的坩埚应寄存在单调、通风的环境中,避免受潮或触摸腐蚀性气体。可涂抹一层薄的石墨粉或专用维护剂,避免表面氧化。
五、维护与替换周期
守时查看:每次运用后查看坩埚外观,记录裂纹、磨损或变形状况。运用超声波探伤仪检测内部缺点(如气孔、分层),特别对高价金属熔炼场景。
替换标准:坩埚壁厚减薄至原厚度的1/3时需替换。呈现贯穿性裂纹或部分变形跨越5%时当即停用。熔炼同种金属的累计次数达到制造商推荐值(如熔炼黄金200次)时替换。
六、安全操作标准
个人防护:操作时佩带防护面罩、耐高温手套和防护服,避免金属液飞溅烫坏。在通风出色的环境中作业,避免吸入金属氧化物烟雾。
应急处理:若坩埚割裂导致金属液走漏,当即堵截电源并运用干砂或救活毯掩盖走漏区域,阻挠用水补救。事故后需完全拾掇现场,并剖析坩埚损坏原因(如温度过高、机械冲击)以改进操作。
七、特别场景注意事项
高频感应炉熔炼:保证坩埚与感应线圈同心,避免偏疼导致部分过热。操控感应功率和频率,避免涡流会集引发坩埚割裂。
真空炉熔炼:选用低气孔率(<10%)的石墨坩埚,削减真空环境下气体释放导致的污染。预热和冷却进程需严峻遵从真空炉操作规程,避免压力骤变。
连续作业场景:选用双坩埚轮换运用准则,延伸单坩埚寿数。守时拾掇炉膛积碳,坚持加热功率安稳。
想要了解更多熔金石墨坩埚的内容,可联系从事榕江石墨坩埚多年,产品经验丰富的滑小姐:13500098659。