专注于铝合金生产石墨应用
提供石墨轴承、石墨坩埚、石墨转子、石墨棒等石墨制品
全国咨询热线:
13922516726
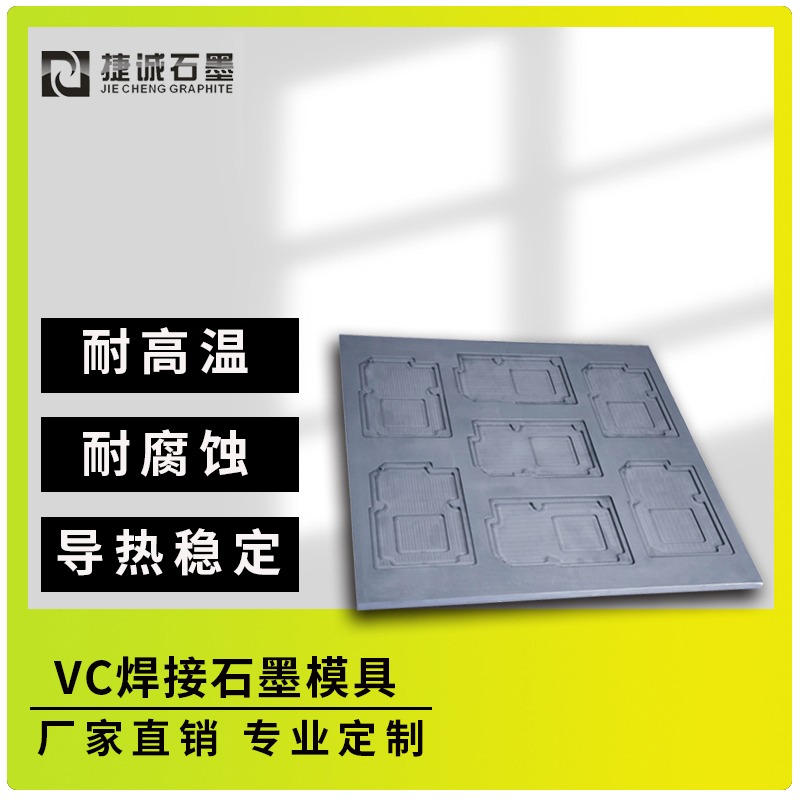
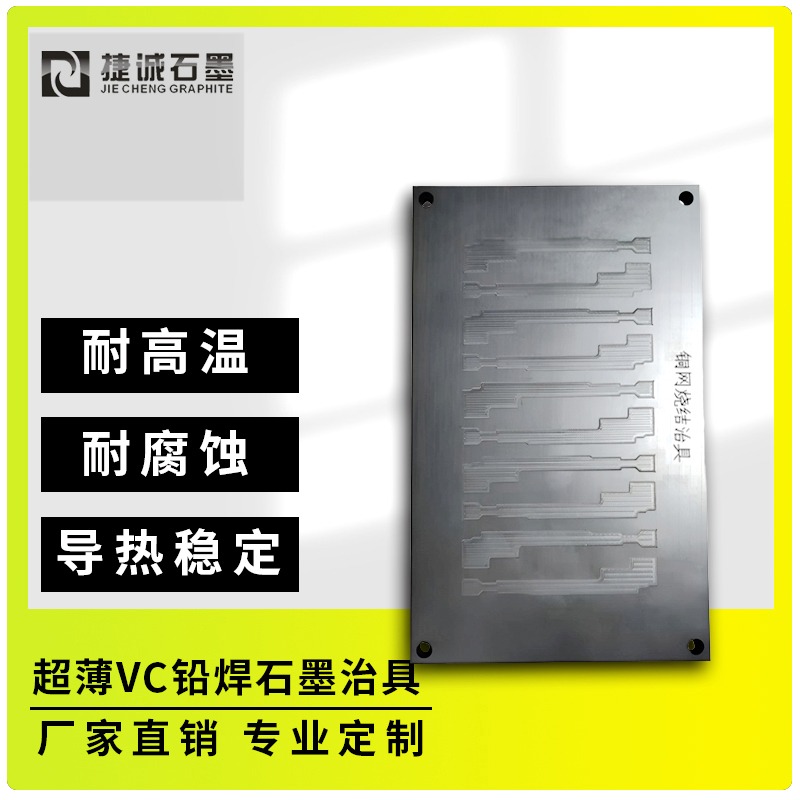
VC烧结石墨模具的加工精度规划需从设备选型、治具规划、刀具挑选、参数优化、工艺流程操控及环境办理等多方面综合考量,以下为具体分析:
设备挑选:
吸尘强度:石墨加工会产生大量粉尘,设备需具备高强度吸尘功能,如变频器操控吸尘器运作、吸尘口靠近加工区域、守时吹尘规划以及刀库门带吹气设备等,以减少粉尘对设备和操作人员的损伤,同时防止粉尘影响加工精度。
机床密封性:机床的密封性至关重要,特别是刀库的密封和Y轴的规划密封。杰出的密封性可以防止粉尘进入设备内部,维护电子元件,延长设备运用寿命。
导轨油运用:石墨加工设备一般运用固态导轨油,并主张装备滴油收回设备,守时吸油,废油收回,以防止导轨油滴落石墨外表毁坏资料。
加工治具规划:
真空治具:在VC烧结石墨模具的加工中,真空治具被广泛应用。一个治具可以加工两个或多个产品,且加工尺寸稳定,变形量小。
刀具挑选:
开粗刀:挑选四刃、直径10~12mm的开粗刀,防止直径过小导致加工功率低下,或直径过大影响加工精度。
中粗刀:采用R刀进行中粗加工,如R3刀具,合适曲面开粗。
精修刀:精修时一般用R刀,效果较好。关于高精度要求的机床,如牧野、米克朗等品牌,可运用圆鼻刀进行精修,但这对机床精度要求很高。精修时,凸模可挑选R2刀具,凹模则可挑选圆鼻刀(平底带R刀),如6R0.5或4R0.2等标准。
参数设置:
切削量:依据加工阶段(开粗、中粗、精修)的不同,设置合理的切削量。例如,开粗时切削量可设为2~3mm,中粗时设为0.5mm,精修时设为0.03mm。
加工速度:相同依据加工阶段调整加工速度,如开粗和中粗时加工速度可设为3m/min,精修时也坚持此速度。
主轴转速:开粗时主轴转速可设为10000~12000rpm,中粗时设为15000rpm,精修时则提高至22000rpm。
工艺流程操控:
数控加工:将规划好的图纸导入数控机床,通过准确的数控切削技术,依照规划图纸对石墨资料进行加工。
烧结处理:将加工后的石墨模具放入热处理设备中进行高温烧结,以增强模具的强度和耐磨性。
外表处理:运用抛光、喷砂等设备对模具外表进行处理,提高其光洁度和漂亮度。依据需要,还可进行镀膜、陶瓷涂覆等特殊处理。
环境与人员办理:
加工环境:坚持加工环境的清洁,防止粉尘和杂质对加工精度的影响。
操作人员培训:对操作人员进行专业培训,保证其了解设备操作、刀具挑选、参数设置等关键环节,提高加工精度和功率。