
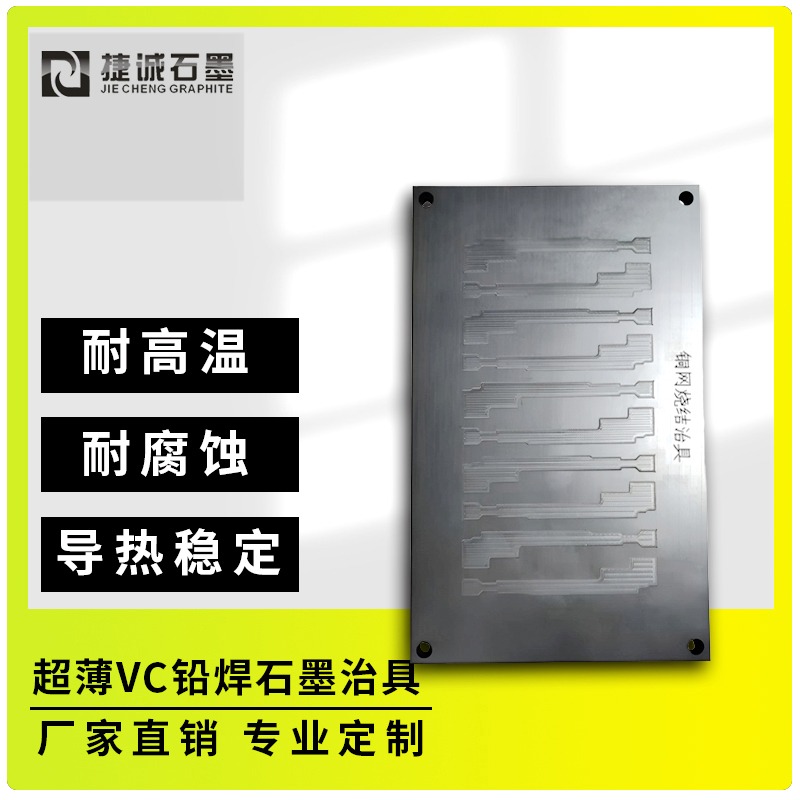
超薄VC散热片烧结石墨模具的简化结构规划需统筹散热功率、加工可行性、本钱及可靠性,以下为结构简化方向及要害规划要害:
1. 核心结构简化准则
功用集成化:将传统杂乱结构(如多层流道、独立支撑)合并为单层或双层结构,减少加工过程。
模块化规划:选用可拆卸模块(如独立型腔、可替换密封件),便于修理和快速替换。
轻量化与减薄:通过优化壁厚和支撑结构,下降模具重量,习气超薄散热片(厚度<0.3mm)的加工需求。
2. 简化结构的要害规划
(1)型腔结构
单层型腔规划:
将传统多层流道(如蒸汽腔、液体回流通道)合并为单层复合型腔,通过微槽或微孔完成气液分离。
示例:型腔底部规划微米级(50~200μm)的梯形槽或蜂窝孔,替代传统多层流道,减少加工难度。
一体化成型:
选用3D打印或电火花加工(EDM)直接成型杂乱型腔,防止传统机械加工的分步拼装。
(2)支撑与定位结构
边沿支撑框架:
在模具边沿规划加强筋(厚度1~2mm),替代全型面支撑,减少材料用量和加工量。
真空吸附定位:
模具底部集成真空吸附孔,通过负压固定散热片毛坯,简扮装夹结构。
(3)密封与排气结构
自密封规划:
使用石墨材料的自润滑性和弹性,规划锥面或球面密封结构,减少密封件使用。
微孔排气通道:
在模具型腔边沿规划微米级排气孔(直径0.1~0.3mm),替代传统排气槽,防止气体停留。
(4)加热与冷却结构
嵌入式加热元件:
在模具内部嵌入柔性加热膜或电阻丝,替代外置加热板,简化加热体系。
天然冷却通道:
通过优化模具材料(如高导热石墨)和结构,减少冷却通道需求,依靠天然散热。
3. 简化结构的优势
优势 说明
加工功率前进 减少机械加工过程(如铣削、钻孔),缩短加工周期30%~50%。
本钱下降 材料用量减少20%~40%,模具重量下降15%~30%,下降制作本钱。
可靠性前进 模块化规划减少缺点点,自密封结构下降走漏危险,使用寿命延伸20%以上。
散热功能优化 微槽或微孔结构前进气液交换功率,散热功率与传统多层结构适当或更优。
4. 简化结构的应战与解决方案
应战1:超薄散热片易变形
解决方案:
优化模具刚度,在要害部位增加部分加强筋。
选用真空吸附或磁力夹具,减少装夹压力对散热片的影响。
应战2:密封性要求高
解决方案:
规划锥面或球面自密封结构,配合石墨材料的弹性变形完成密封。
在密封面涂覆耐高温密封涂层(如氮化硼涂层)。
应战3:加工精度操控难
解决方案:
选用高精度数控机床(定位精度±0.005mm)和微细加工技术。
在线检测与实时补偿,确保型腔尺度和表面粗糙度符合要求。
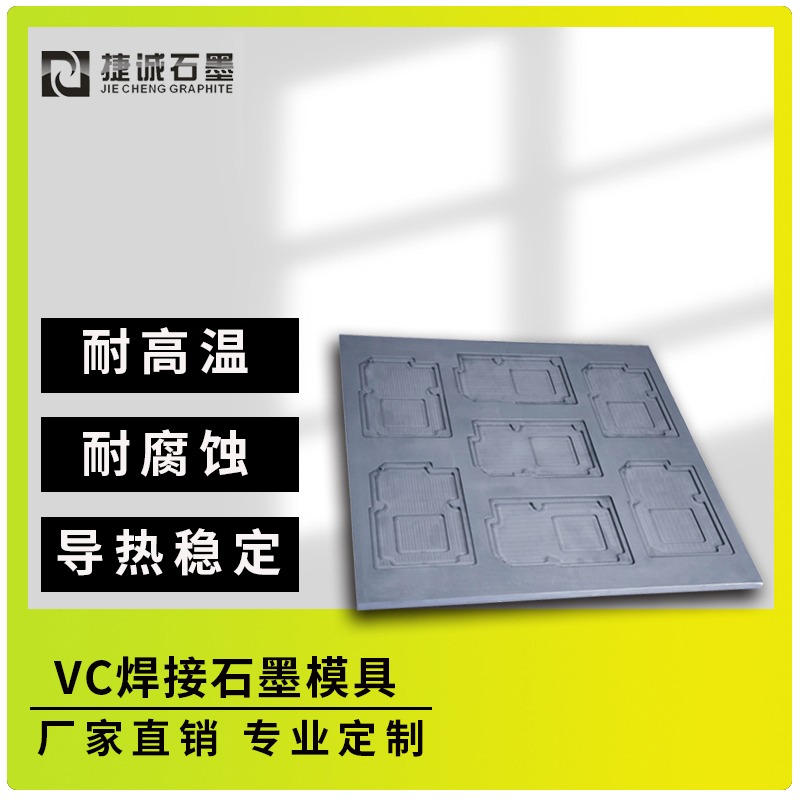
5. 简化结构的使用案例
案例1:手机VC散热片模具
模具厚度从传统8mm减薄至5mm,重量下降35%。
选用单层型腔+微槽结构,散热功率前进10%,加工周期缩短40%。
案例2:5G基站VC散热片模具
模块化规划,支持快速替换型腔,习气不同尺度散热片出产。
嵌入式加热膜+天然冷却,能耗下降25%,出产功率前进30%。
总结
超薄VC散热片烧结石墨模具的简化结构通过型腔集成化、支撑轻量化、密封自化、加热冷却一体化等规划,完成了加工功率、本钱和可靠性的平衡。在满意散热功能的前提下,简化结构可明显下降制作本钱和周期,适用于大规模出产。