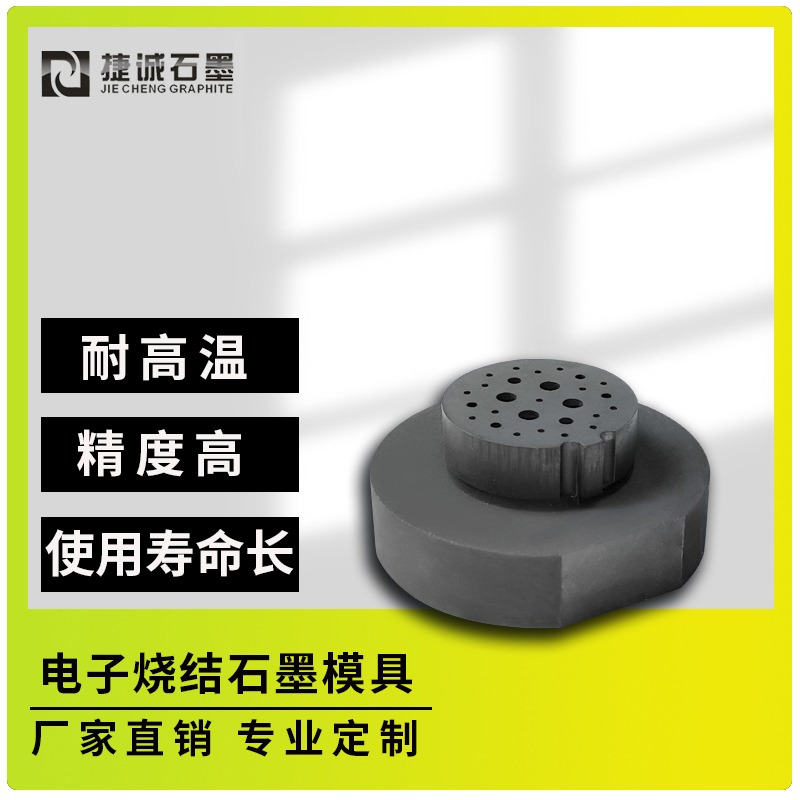
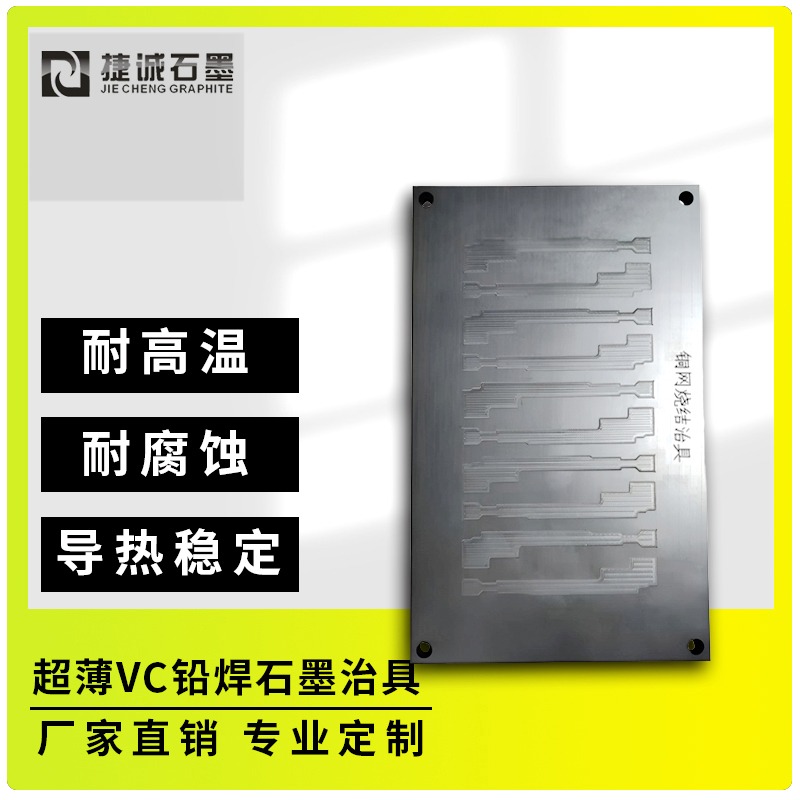
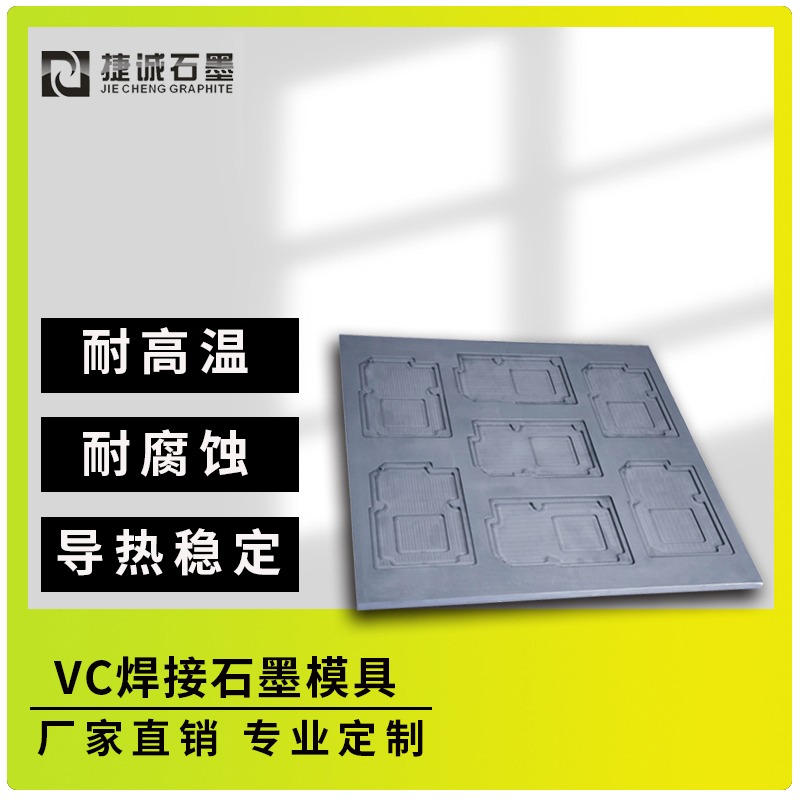
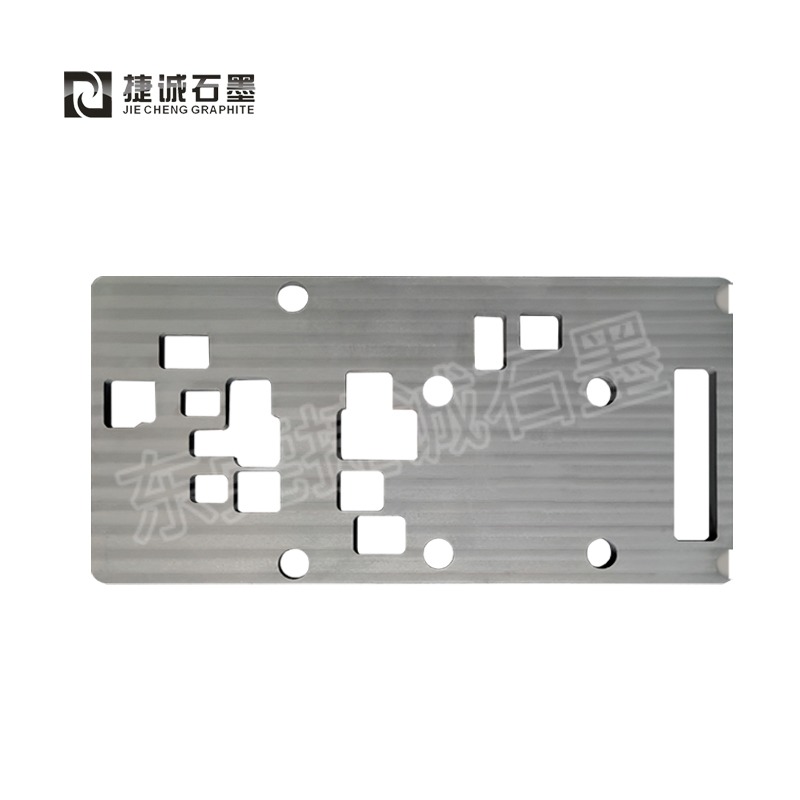
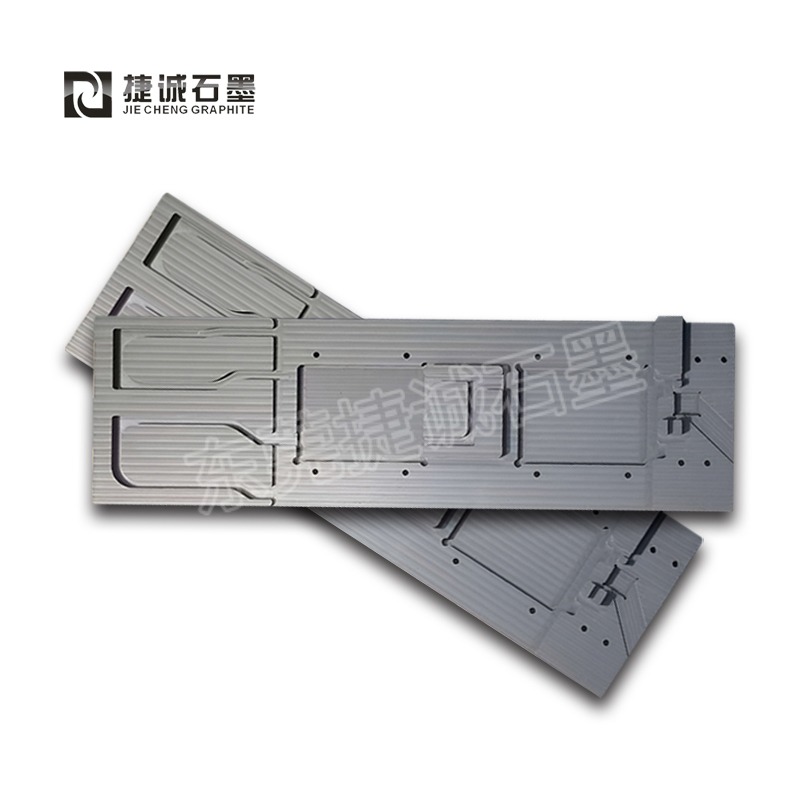
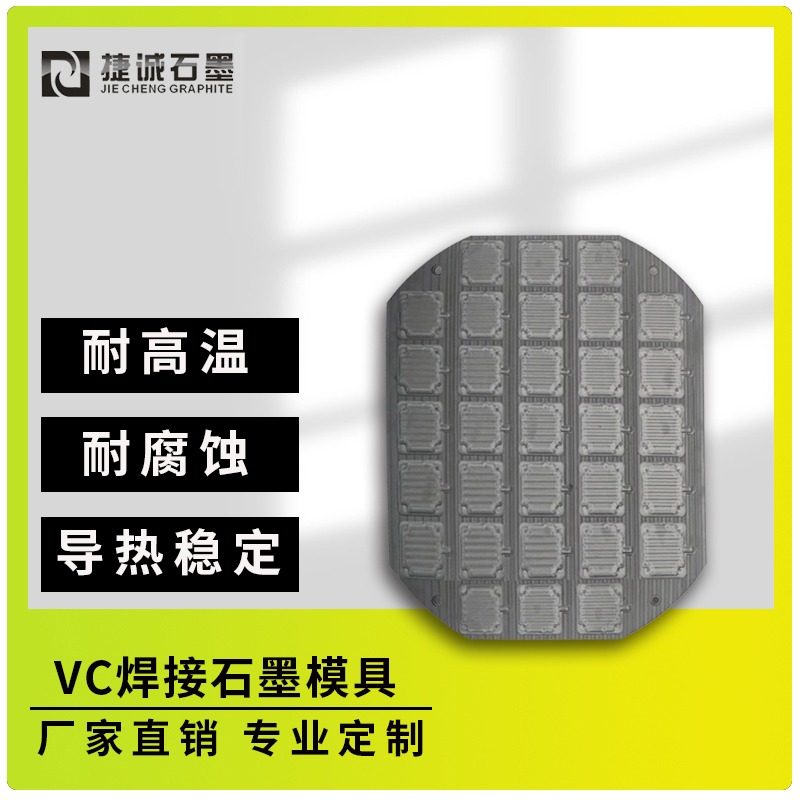


电子元器件烧结石墨模具(石墨治具)完好制造工艺
分两大阶段:石墨毛坯制备(碳素厂)+精细CNC机加工+后处理(石墨制品厂),电子烧结模具重点要求高纯度、细颗粒、低杂质、尺度稳定、低分出,避免污染MLCC、软磁、半导体陶瓷元件
一、石墨毛坯出产(原材料坯料,一般外购)
1. 原料配料:选用高纯细颗粒石油焦/针状焦+煤沥青粘结剂;严控金属杂质(Fe、Ca、Si等),避免高温分出污染电子元器件。
2. 混捏:高温搅拌,焦粉与沥青充沛融合,构成可塑性糊料。
3. 压型(冷等静压/模压):限制成大块石墨生坯,确保毛坯密度均匀、各向异性小,减少后续加工变形。
4. 焙烧:慵懒气氛 1000℃左右焙烧,蒸发沥青,构成碳骨架,排除蒸发分。
5.浸渍(按需):真空浸渍沥青/树脂,填充内部气孔,提高密度、强度,下降孔隙率;高端电子烧结治具会多次浸渍。
6. 石墨化(核心):2500~3000℃高温石墨化处理,炭转化为石墨晶体;提高导热、热稳定性,下降杂质含量,这一步决议耐高温与洁净度。
7. 毛坯查验:检测体积密度、电阻率、灰分、杂质含量;电子烧结模具灰分有必要极低,避免高温掉渣、金属离子污染元器件。
二、精细加工阶段(模具成型,捷诚石墨这类加工厂核心工序)
1. 图纸解析与备料下料:根据客户电子元件图纸排版,规划型腔布局;用金刚石锯/线锯把石墨毛坯切割成料块,预留0.3~0.5mm加工余量,留意石墨纹路方向,操控热变形。
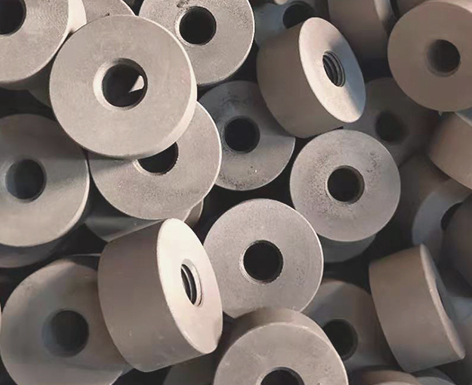
2. 粗加工(CNC三轴/四轴):金刚石涂层石墨专用铣刀,干式切削+强力吸尘,去除大部分余量,开出外形、型腔槽位;分层浅切,操控吃刀深度,避免石墨崩边、掉角。
石墨脆性大,禁止湿切,粉尘有必要实时吸走,避免粉尘刮伤机床与工件。
3. 精加工(要害,决议烧结精度)
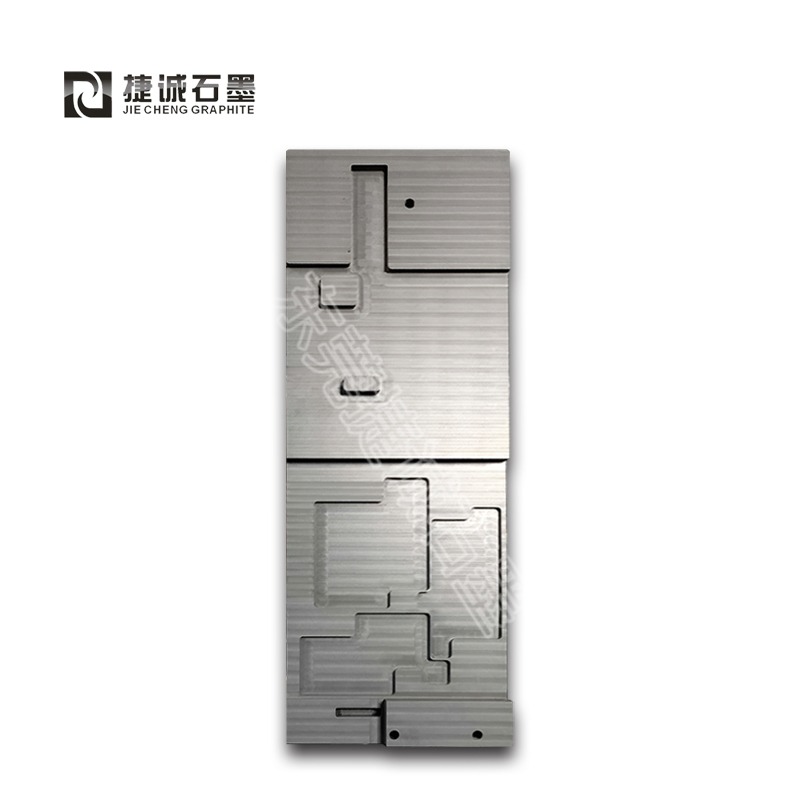
精铣型腔、定位槽、通孔/微孔;微小型腔、窄槽、微小孔可搭配电火花EDM加工
型腔内壁、产品承载面做精修、倒角C0.1~C0.2,消除锐边崩口
平面研磨,确保平行度、平面度,满意多片叠烧、批量同盘产品受热一致
粗糙度操控 Ra≤0.8μm,减少坯体粘连,便于脱模
4. 清洗除尘
超声波+压缩空气吹扫,彻底清除型腔内部石墨粉尘;粉尘残留会在高温烧结时落在电子元件外表,造成脏点不良。
三、高温预处理与外表改性(电子烧结模具特有工序)
1. 高温预烧(除气纯化):真空/慵懒气氛高温烘烤(1000~1500℃),去除毛坯内部残留蒸发物、吸附水、游离杂质;避免客户烧结炉内放气、鼓泡、污染元器件。
2. 抗氧化/防粘涂层(可选,高端产品)
碳化硅涂层、硼涂层、特种碳涂层、渗硅处理
作用:提高模具抗氧化寿命,下降与陶瓷/磁性粉体的高温粘连,减少产品粘模、崩边;MLCC、半导体烧结治具常用。
四、全检、清洁、包装
1. 尺度检测:三坐标、高度规、千分表,检测型腔尺度、平行度、平面度、型腔距离;批量治具有必要确保一模多腔一致性。
2. 外观查验:查看崩角、裂纹、划痕、掉渣。
3. 洁净处理:再次除尘、无尘环境包装,避免转运带入粉尘。
工艺要点总结(电子烧结模具差异于普通石墨模具)
选材优先高纯细颗粒石墨,低灰分,严控金属杂质;
加工全程控崩边、控粉尘;
有必要做高温预烧除气,避免高温分出污染电子生坯;
型腔光洁度、平面度、多腔方位精度要求极高,保障烧结后元器件尺度、电功能一致性。
高纯细颗粒石墨经配料、压型、焙烧、浸渍、高温石墨化制成毛坯;再经CNC粗精铣、研磨、超声清洗、高温除气纯化,按需喷涂抗氧化涂层,经三坐标全检,制成电子元器件真空烧结石墨承载治具。