
产品名称 :
微通道真空钎焊工装的使用步骤
产品类型 :
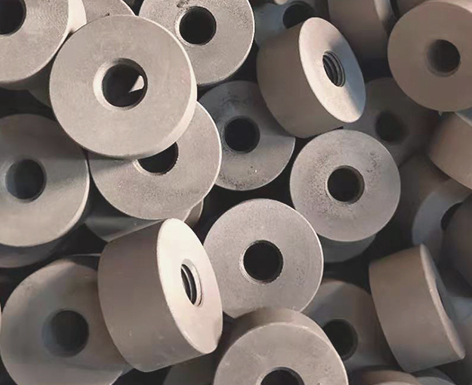
石墨模具
产品品牌 :
捷诚
产品简介 :
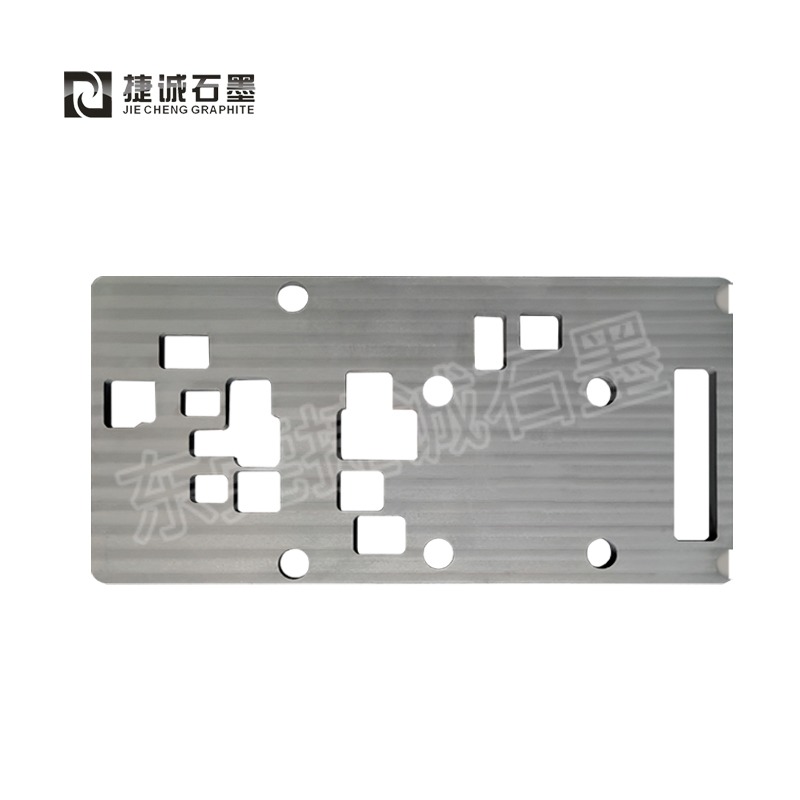
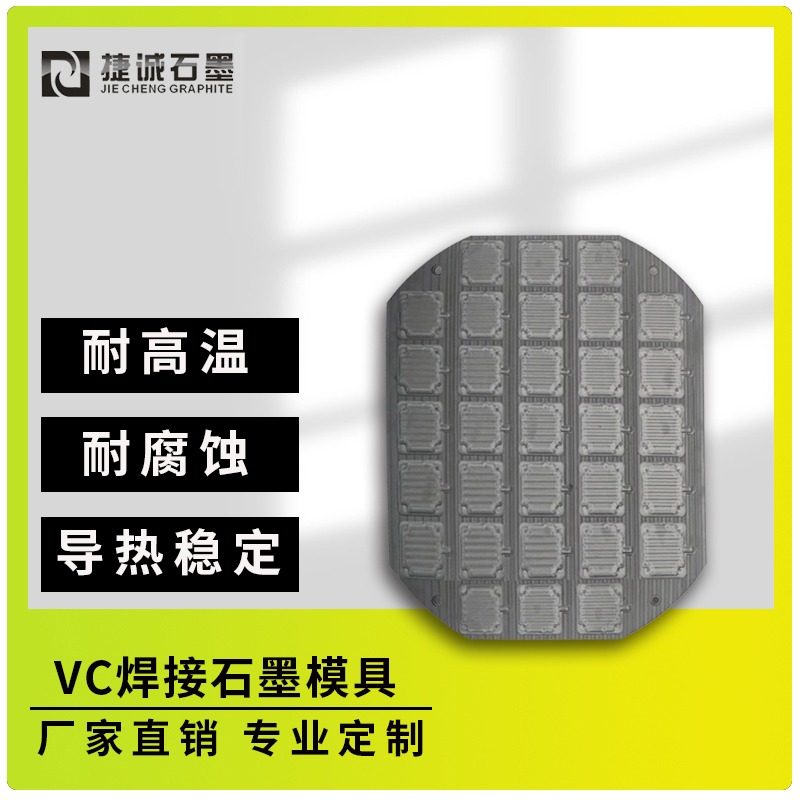
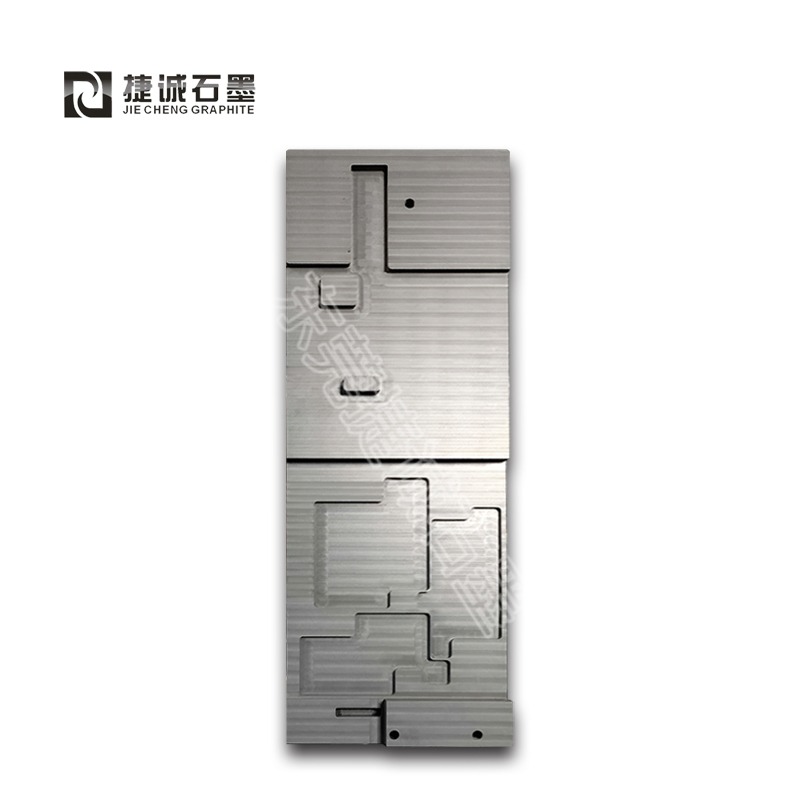
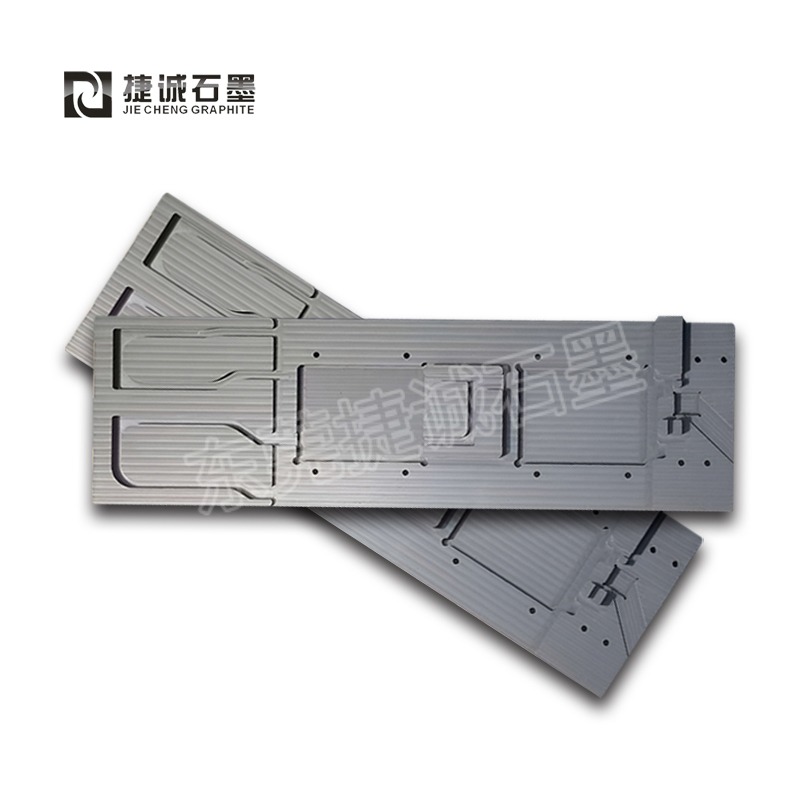
定位与空隙操控:经过工装固定流道板、盖板等部件,保证微通道对齐且安装空隙操控在0.05~0.2mm之间。例如,采用导轨板拼接、侧板嵌入或定位工装板衔接外壳体,保证安装精度。
信息详情 :
微通道真空钎焊工装的运用步骤如下:
工件安装与工装固定
定位与空隙操控:经过工装固定流道板、盖板等部件,保证微通道对齐且安装空隙操控在0.05~0.2mm之间。例如,采用导轨板拼接、侧板嵌入或定位工装板衔接外壳体,保证安装精度。
钎料放置:依据微通道结构特点,选择钎料形式(箔、丝或镀层)并均匀涂敷在接头空隙处。例如,铝基钎料钎焊时,需保证钎料彻底覆盖接口区域,防止过量导致阻塞。
真空炉装炉与参数设置
装炉前查看:保证真空炉加热室洁净,无杂物、油污或水渍;工件需枯燥清洗,无水渍、油污等残留。
真空抽气:封闭炉门后,启动机械泵和粗抽阀对炉膛抽气,待真空度到达10Pa以下时,切换至高真空阀持续抽气至工艺要求值。
参数设置:依据资料特性(如铜、铝合金)和钎料类型(如银基、铜基),设置加热速率、钎焊温度和保温时刻。例如,铝及铝合金钎焊时,加热速率推荐为4~8℃/min,钎焊温度高于钎料液相线30~80℃,保温时刻经过实验确认。
加热与钎焊过程操控
分段升温:采用预热→钎焊→保温的升温曲线,精确控温防止母材变形。例如,铜冷板钎焊时,需在310℃开启氮气阀门,保证预热阶段挥发油彻底蒸发。
真空环境坚持:在钎焊过程中坚持真空环境,防止氧化。例如,经过涣散泵和罗茨泵坚持高真空度,保证焊接质量。
温度均匀性操控:在工件关键部位布置热电偶,实时监测温度并调整加热功率,保证温差操控在±5℃以内。
冷却与工件取出
冷却方式选择:依据资料特性选择冷却方式。例如,铝及铝合金可采用天然随炉冷却或充入高纯度氮气强制冷却,但需先冷却至400℃以下再充气,防止热应力导致变形。
出炉操作:冷却至出炉温度后,封闭高真空阀和涣散泵,保存机械泵和前级阀对涣散泵抽真空并冷却。待炉内气压与大气压平衡后,打开炉门取出工件。
后处理与质量检测
残渣整理:清除钎剂残渣和阻流剂。例如,铝用硬钎剂残渣可采用化学清洗(如硝酸水溶液浸泡)或机械整理(如喷砂)去除。
质量检测:经过氦质谱检漏、X射线探伤及导热功能测试等方法,查看焊接气密性和内部缺点。例如,微通道冷凝器需进行氦检保证无泄漏。