
产品名称 :
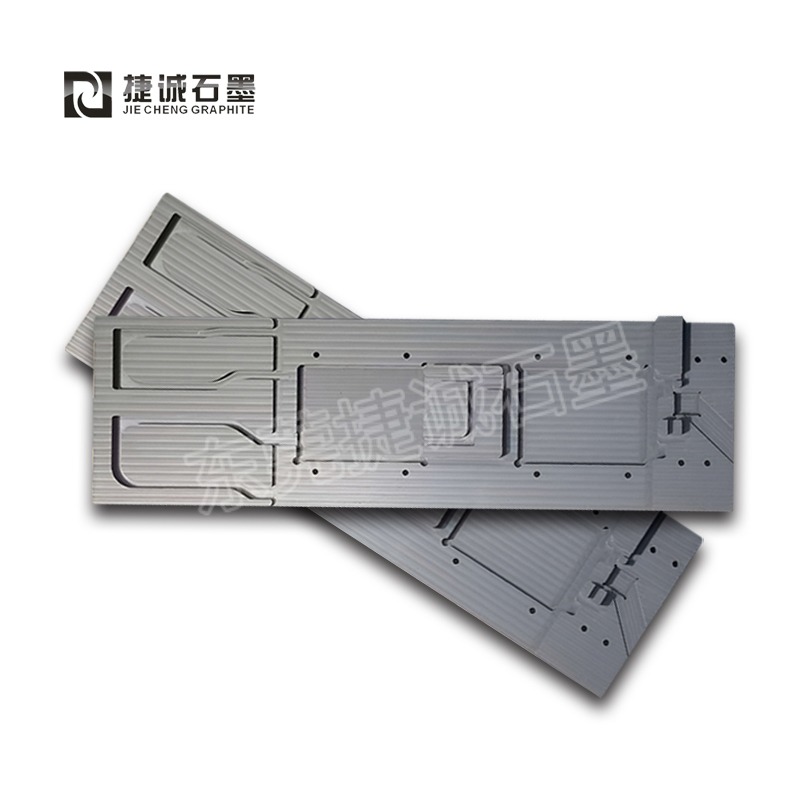
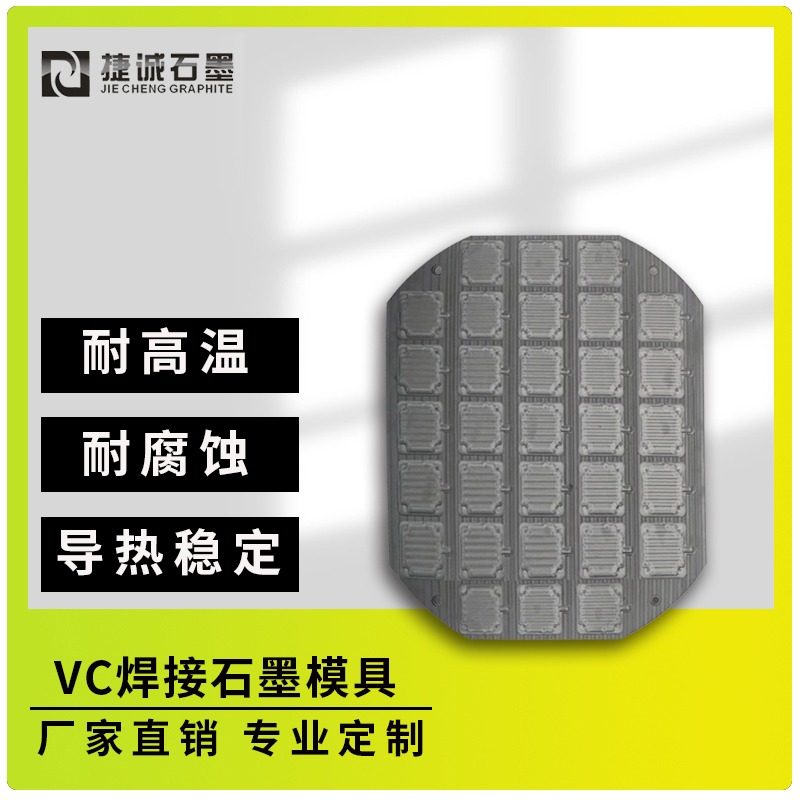
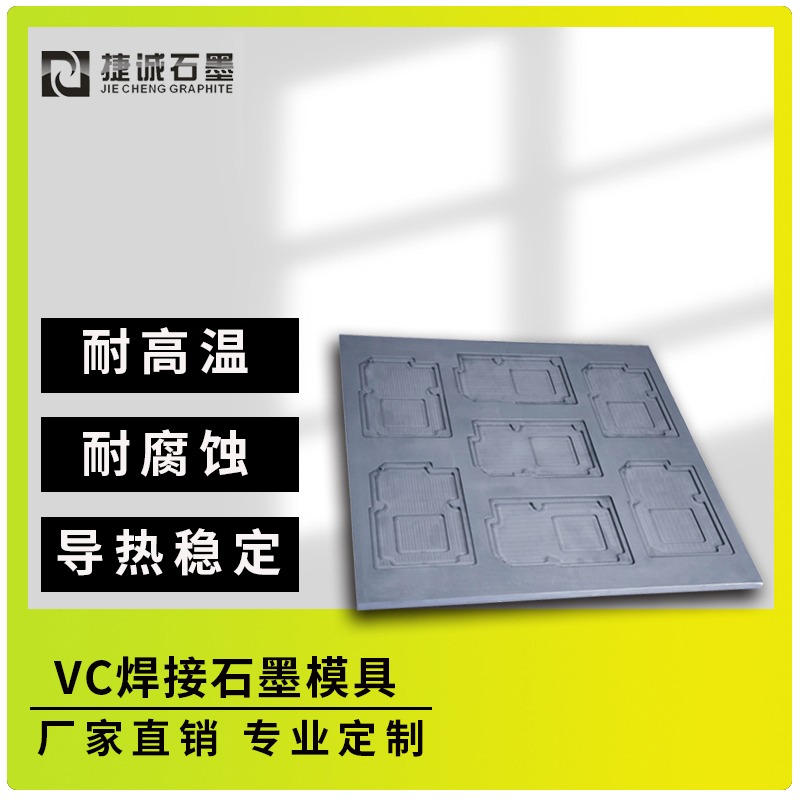
超薄VC散热板石墨模具
产品类型 :
石墨模具
产品品牌 :
捷诚
产品简介 :
刀具磨损快:石墨资料硬度高且脆性大,加工过程中刀具磨损非常快,国内普通刀具运用寿命仅3~4小时,好一点的5小时,进口刀具也仅6~8小时,增加了加工成本。
信息详情 :
超薄VC散热板石墨模具的加工难点首要集中在刀具磨损、设备要求、精度操控及环境操控等方面,以下是具体分析以及相应的解决方案:
加工难点
刀具磨损快:石墨资料硬度高且脆性大,加工过程中刀具磨损非常快,国内普通刀具运用寿命仅3~4小时,好一点的5小时,进口刀具也仅6~8小时,增加了加工成本。
设备要求高:石墨加工对设备要求严厉,需具有高吸尘强度、杰出密封性等。吸尘强度不足会导致石墨粉尘对机器和操作人员造成损伤,机床密封性不好会使粉尘进入设备内部,损坏电子元件。
精度操控难:超薄VC散热板对尺度精度要求极高,石墨模具的加工需保证精确的形状和尺度,但石墨资料的特性使得加工过程中简单呈现尺度误差和表面粗糙度问题。
环境操控严厉:石墨加工需在无尘或洁净的环境中进行,且要操控加工环境的湿度,避免石墨吸湿导致加工过程中呈现尺度不稳定现象。
解决方案
优化刀具挑选:
挑选高质量刀具,尽量挑选平底带R刀,避免运用平底刀,由于平底刀刀尖尖利,切削石墨时简单崩。
球刀一般用于精修,依据加工阶段挑选合适的刀具,如开粗刀、中粗刀、精修刀等。
改进加工设备:
运用吸尘强度高的设备,变频器操控吸尘器运作,吸尘口靠近加工区域,并设置定时吹尘设计,刀库门带吹气设备,避免石墨粉尘进入刀库。
保证机床密封性杰出,Y轴防尘罩选用一体化设计,防护功能晋级。
运用固态导轨油,并装备滴油收回设备,定时吸油,收回废油。
进步加工精度:
选用高精度数控机床,保证加工过程中的稳定性和精确性。
在不同加工阶段设置好参数、选好刀具,如开粗阶段设置较大的切削量和较低的主轴转速,精修阶段设置较小的切削量和较高的主轴转速。
运用真空吸附台等加工治具,进步加工尺度的稳定性和减小变形量。
操控加工环境:
在无尘或洁净的环境中进行加工,削减石墨粉尘对加工质量的影响。
操控加工环境的湿度,避免石墨吸湿导致加工过程中呈现尺度不稳定现象。