专注于铝合金生产石墨应用
提供石墨轴承、石墨坩埚、石墨转子、石墨棒等石墨制品
全国咨询热线:
13922516726
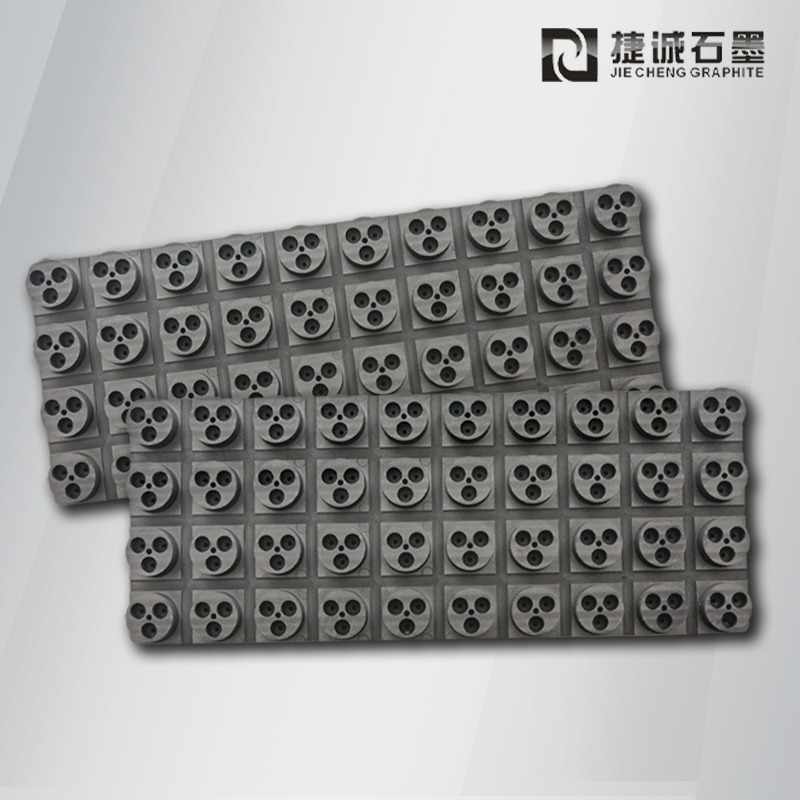
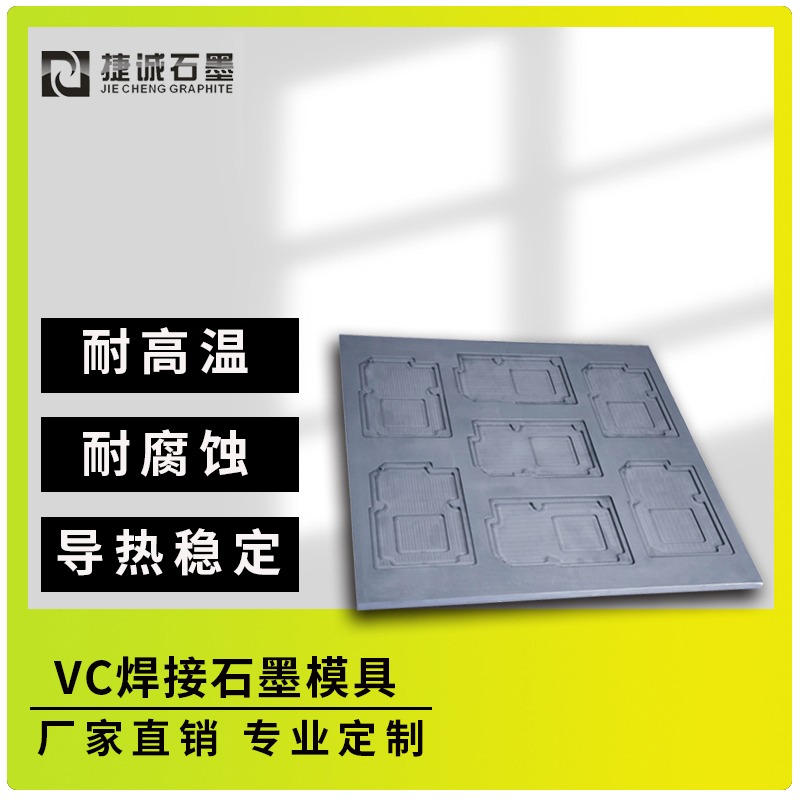
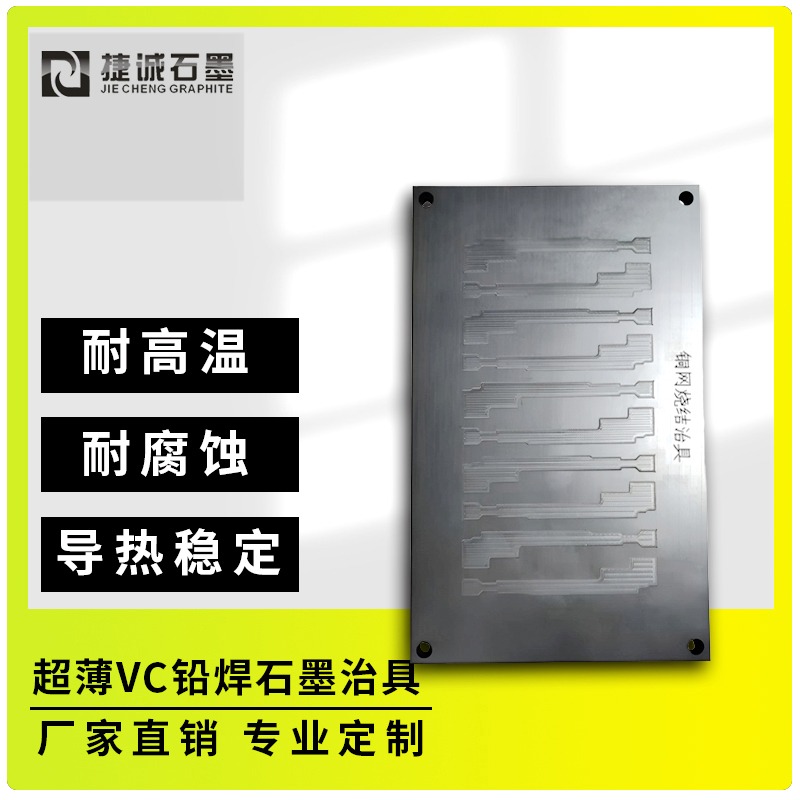
在 MLCC、压电陶瓷、热敏压敏电阻、半导体封装元件的热处理产线中,电子烧结石墨模具是决定元件尺寸一致性、外观良率的关键高温工装。电子陶瓷、粉体坯件烧结时,既要控温均匀、定位精准,又要规避碳粉、杂质污染,金属模具在高温下易变形粘连,石墨凭借低热膨胀、导热均衡、化学惰性的优势,成为电子烧结主流模具基材。
很多产线模具频繁粘料、崩边、尺寸跑位,根源大多是材质、加工精度与表面改性没有匹配电子烧结的特殊工况。
一、基材选型,适配电子烧结洁净与热震需求
1. 超细颗粒等静压石墨为首选基材。电子元件对杂质极其敏感,优先选用细晶、超低灰分等静压石墨,晶粒排布各向同性,冷热循环下不同方向热膨胀差异极小,反复烧结不易翘曲变形;气孔细密均匀,减少粉体、粘结剂气相渗入孔隙,灰分可控制在 50ppm 以内,降低碱金属、重金属杂质析出污染元件。普通模压、挤压石墨孔隙偏大,仅适合低要求磁性材料烧结。
2. 按烧结温度选择改性方案。1000℃以内 MLCC、热敏电阻烧结,可做真空树脂浸渍防渗,封堵连通微孔,阻挡有机分解物渗透,性价比高;1200℃以上高温压电陶瓷、第三代半导体粉体烧结,采用 CVD-SiC 涂层,抗氧化、耐气相冲刷,抑制模具表面粉化掉碳。高纯无涂层裸石墨,仅限高洁净真空惰性气氛使用。
3. 密度指标兼顾强度与透气设计。高密度石墨抗压强度更高,热压烧结工况不易压溃;带排气槽、阵列透气孔的模具,需要平衡密度与开孔,保证排胶阶段粘结剂挥发物顺利排出,避免坯件鼓包、分层。
二、精密加工要点,精度直接决定元件良率
1. 型腔与定位结构的微米级加工。电子烧结石墨模具的限位槽、定位销、承载平台公差要求严苛,定位公差可达 ±0.01mm,工作面平面度、粗糙度严格管控,表面刀痕过深极易卡粉、粘模。采用 PCD 金刚石刀具,粗精加工分开,粗加工后静置释放切削应力,避免加工隐形微裂纹。
2. 排气结构与圆角优化设计。排胶是电子烧结的关键阶段,模具的透气孔、导流槽排布,需要匹配坯件尺寸,保证炉内气氛流通均匀;型腔转角全部做 R 圆弧过渡,消除应力集中点,直角位置是高温开裂最高发区域。多孔阵列模具还要保证孔位同心、孔壁光滑,防止粉料卡堵。
3. 涂层后二次精磨是高端标配。SiC 涂层生长会带来轻微厚度不均,涂层完成后研磨工作面,恢复平面度,保证每一片坯件受压、受热均匀,避免烧结后元件厚薄色差、尺寸离散。不少厂家省略该工序,直接造成批量不良。
三、使用管控与验收,减少粘模、报废风险
1. 新模具投产前净化烘烤。精加工后的模具孔隙内嵌切削粉尘,首次进炉前,在惰性气氛下高温焙烧除杂,清除油污、细碳粉,防止第一次烧结就污染坯件;高纯模具加工、转运全程无尘防护,佩戴无尘手套,避免手上盐分油脂附着。
2. 装料、升温曲线标准化。放置坯件轻放对位,避免磕碰型腔边角;新模具阶梯升温排潮,升温速率控制在 5℃/min 以内,水汽急剧膨胀会引发模具开裂。热压烧结时保证压头受力均衡,单向偏载极易造成模具崩角、型腔变形。
3. 定期巡检与报废判定。每次出炉检查型腔表面:有无粉料渗透粘连、涂层起皮、微裂纹、定位销磨损;定期三坐标抽检型腔尺寸,当公差超出元件工艺阈值,及时下线更换。同批次模具统一牌号,不要混用不同坯料,防止热膨胀不一致造成整批产品偏差。
电子烧结石墨模具看似简单,却是电子陶瓷产线里影响良率的隐性核心。只对比单价选用低密度普通石墨,短期省钱,长期会持续出现粘料、碳污染、尺寸漂移,元件报废、停机换模的综合成本远高于模具差价。
结合烧结温度、气氛、元件洁净等级定制基材、排气结构与改性方案,配合精密加工和标准化运维,才能稳定良率、拉长模具循环寿命。