专注于铝合金生产石墨应用
提供石墨轴承、石墨坩埚、石墨转子、石墨棒等石墨制品
全国咨询热线:
13922516726
电子陶瓷行业的石墨烧结模具,直接决定 MLCC、压敏电阻、压电元件的批次良率。不少采购选型时只对比单价、看外观,忽略图纸背后的材料指标、工艺细节,到货上机后接连出现粘料、黑点污染、尺寸跑偏、寿命远低于预期等问题。想要选到适配产线、综合成本更低的模具,不能只看表面,要从材料指标、加工标准、改性方案、交付验收四个维度核对关键参数。
一、材料参数:别只看 “等静压石墨” 这个名词
1. 确认颗粒粒径等级。超细颗粒石墨(5μm 以内)表面孔隙细密,不容易卡粉,适合精密电子元件;粗颗粒石墨成本低,但孔隙大,粘结剂分解气容易渗入基体,几次循环就会渗料鼓胀。磁性材料等低要求产品可选用中颗粒,MLCC、压电陶瓷优先超细晶基材。
2. 明确灰分及有害元素限值。灰分是基础门槛,更关键的是碱金属、重金属含量。钠、钾、铁这类杂质,在高温烧结中极易挥发析出,造成元件电性能漂移。采购合同里除标注总灰分,最好要求供方提供 ICP 元素检测报告,锁定有害元素上限。
3. 核对密度与抗压强度。密度不是越高越好,高密度石墨强度高、不容易压溃,但排气能力偏弱;低密度石墨透气好,却容易蠕变变形。排胶量大的粉体,要在强度和透气性之间做平衡,热压烧结工况优先高密度细颗粒石墨。
二、加工公差:重点盯工作面和定位结构
1. 型腔公差要匹配产品烧结收缩率。电子陶瓷烧结存在固定收缩,模具型腔尺寸不能简单等于成品尺寸,需要工艺协同预留收缩余量。很多小厂直接按成品尺寸加工,最后元件尺寸批量超标。定位销、定位槽的配合间隙,控制在合理范围,间隙过大跑位,过小容易卡滞、崩边。
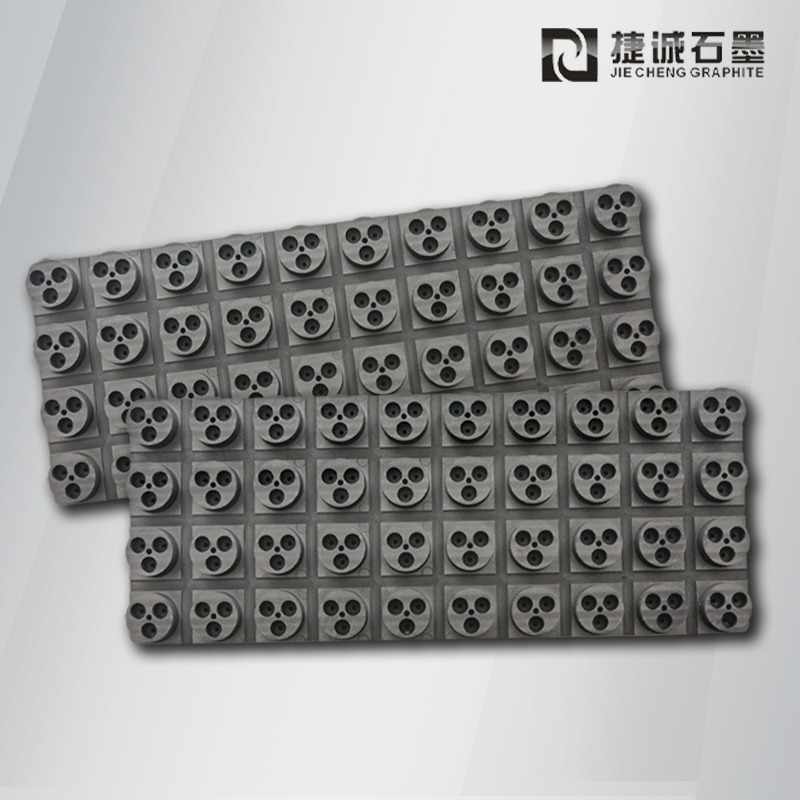
2. 表面粗糙度、刀纹管控。型腔工作面的刀痕是藏粉、粘模的源头。高端模具工作面需要研磨处理,而不是仅 CNC 铣削完工。阵列多孔模具,还要检查孔壁光滑度、孔距一致性,孔位偏差会直接导致元件排布不均,受热不一致。
3. 圆角、排气槽属于刚需结构,不能为省事省略。型腔内角、台阶转角必须 R 角过渡;排胶量大的配方,提前设计导流槽、透气孔。很多低价模具直接做直角,短期看不出问题,冷热循环后从尖角位置持续开裂。
三、表面改性:根据你的烧结气氛选方案,不盲目上 SiC 涂层
1. 1000℃以内、含粘结剂挥发物的排胶烧结:优先真空浸渍防渗。封闭表层连通孔隙,阻挡有机气相渗透,性价比高。但浸渍层有温度上限,超温会分解失效,不适合长时间高温工况。
2. 1200℃以上、微量含氧、碱性粉体体系:选用 CVD-SiC 涂层。兼顾抗氧化、耐气相腐蚀,涂层后必须二次精磨型腔,很多供应商省略研磨,涂层厚薄不均,元件受热差异大,出现色差不良。
3. 高纯真空惰性气氛研发试样:可选用无涂层裸高纯石墨。改性层本身会引入外来组分,对纯度极致敏感的产品,不建议做任何浸渍或涂层。
四、出厂验收条款,写进订单规避扯皮
1. 区分首件检验和批量抽检。首件必须做三坐标全尺寸检测,核对型腔、定位、孔位尺寸;批量交货时随机抽检,不能只看供方自检单。
2. 净化工序是否包含在内。精加工后的石墨模具孔隙藏有切削粉尘、油污,新模具不经过高温焙烧净化,第一炉就容易出现黑点污染。下单前确认是否附带除杂烘烤工序。
3. 明确不良判定和质保边界。约定涂层起皮、型腔非正常开裂、尺寸超差属于供方责任;同时区分使用不当(升温过快、偏压、超温)造成的损坏,避免后期责任纠纷。
电子烧结石墨模具属于工艺配套工装,属于 “一分参数一分寿命”。低价模具看着省了采购费,一旦引发批量元件报废、频繁停机换模,损失往往是模具价格的数十倍。采购前把温度、气氛、粉体配方、是否热压、收缩率信息完整给到厂家,按工艺需求锁定材料、加工、改性参数,才是真正降本的思路。