
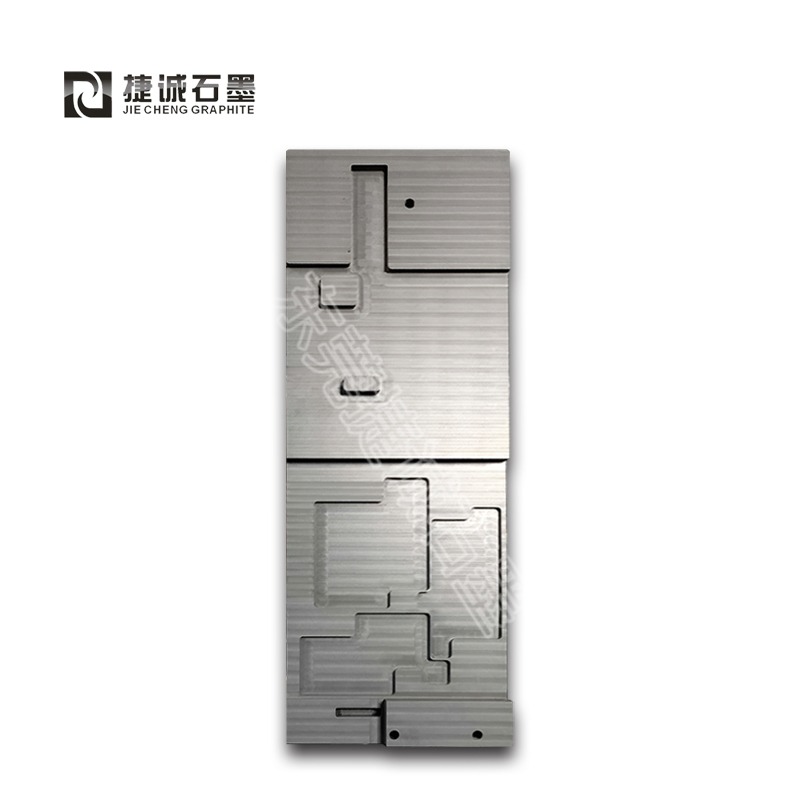
产品名称 :
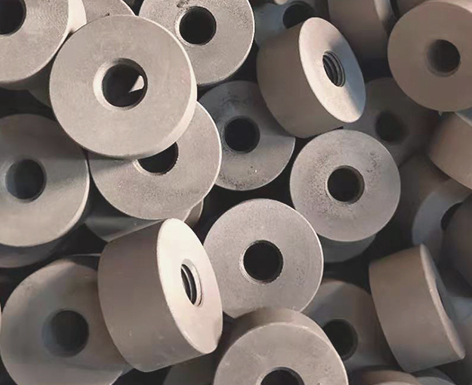
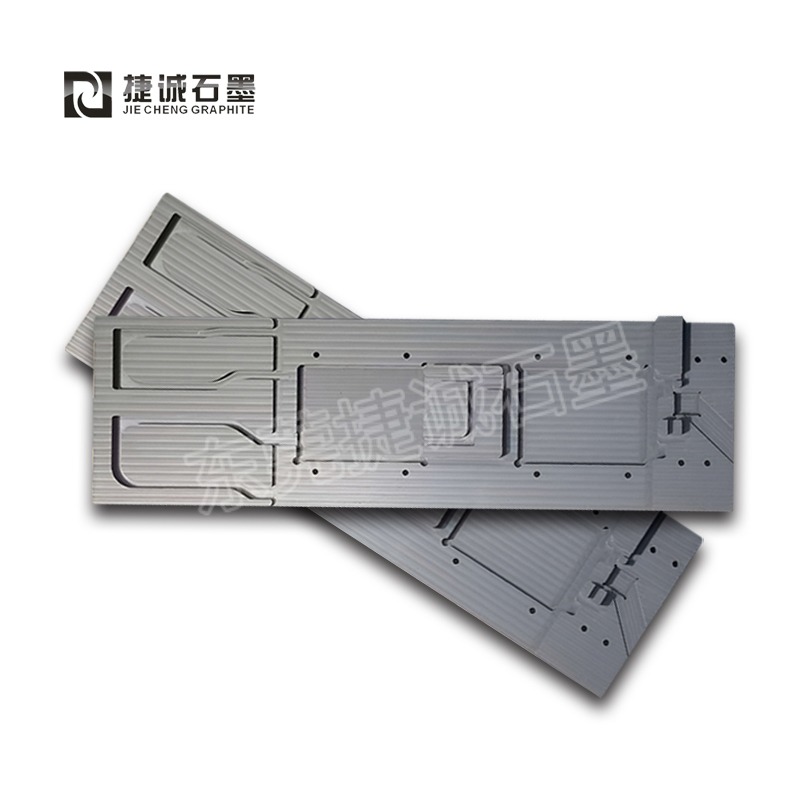
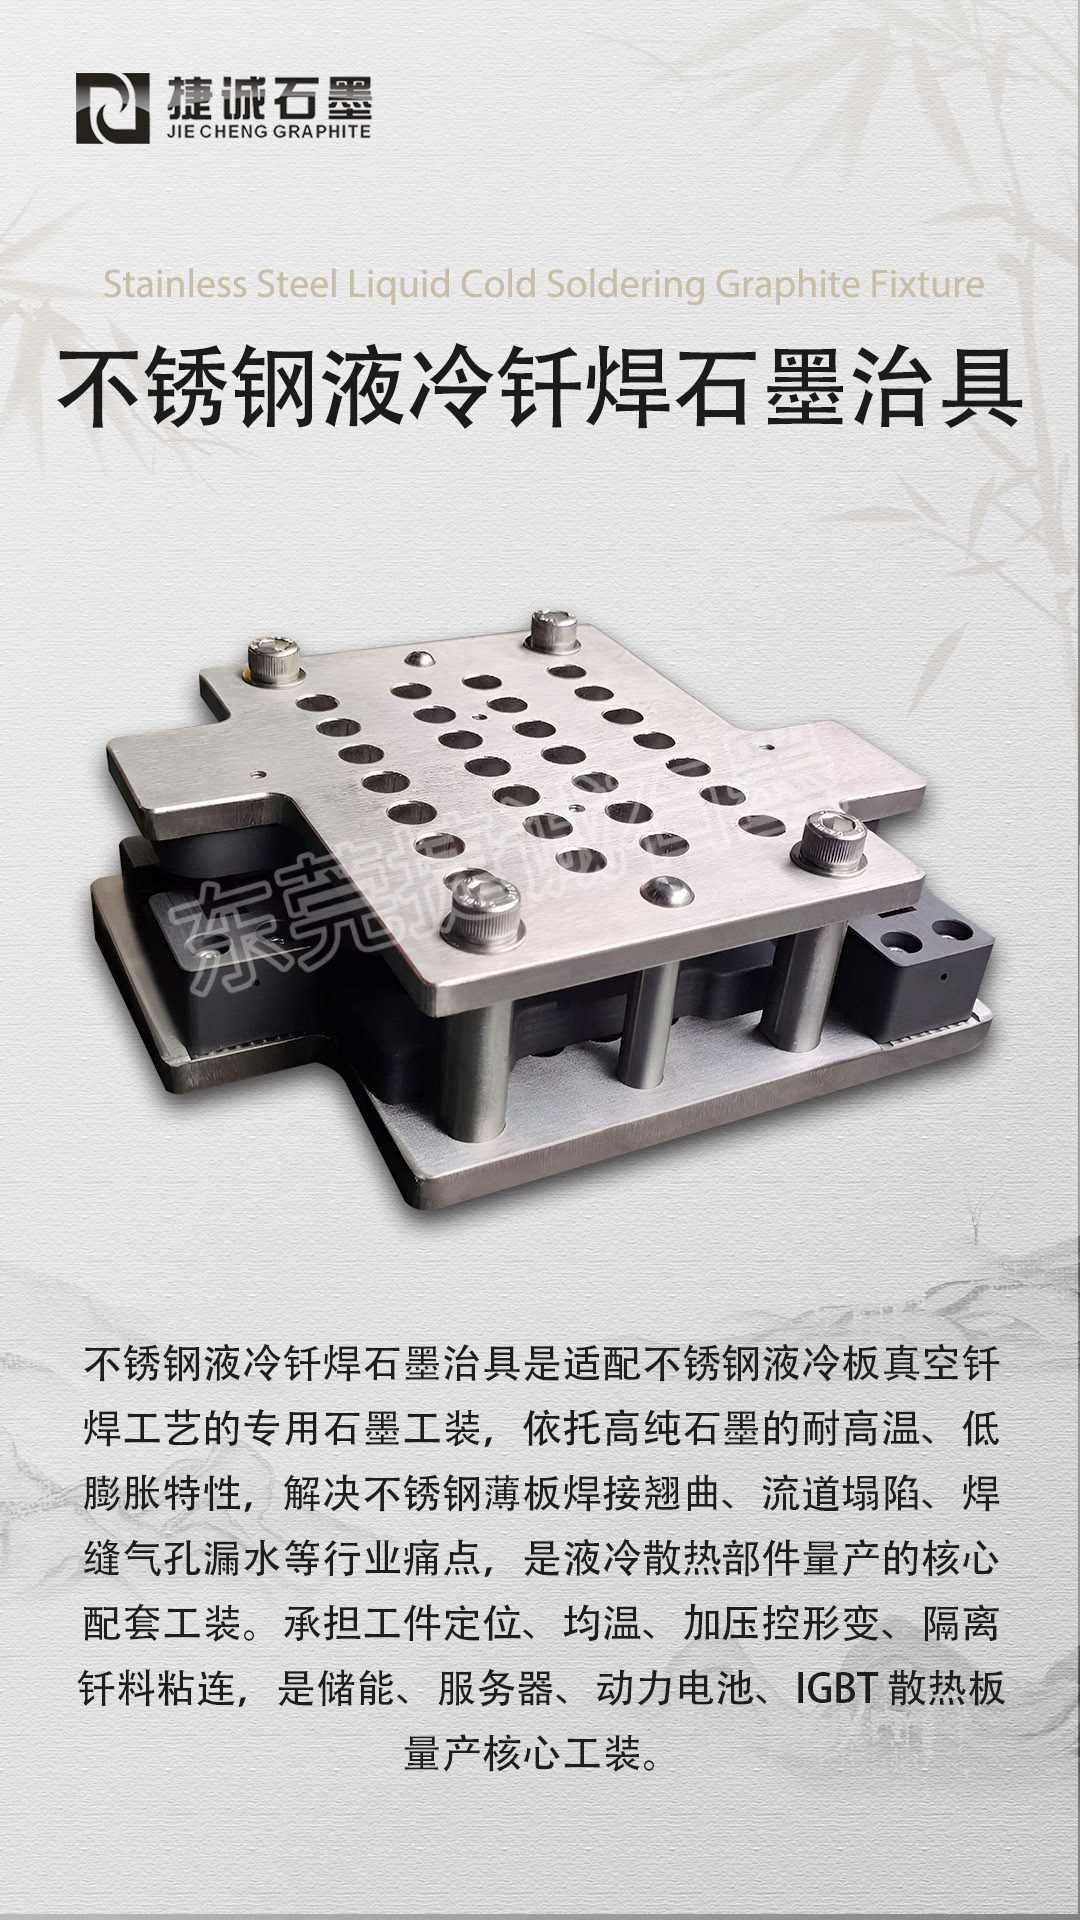
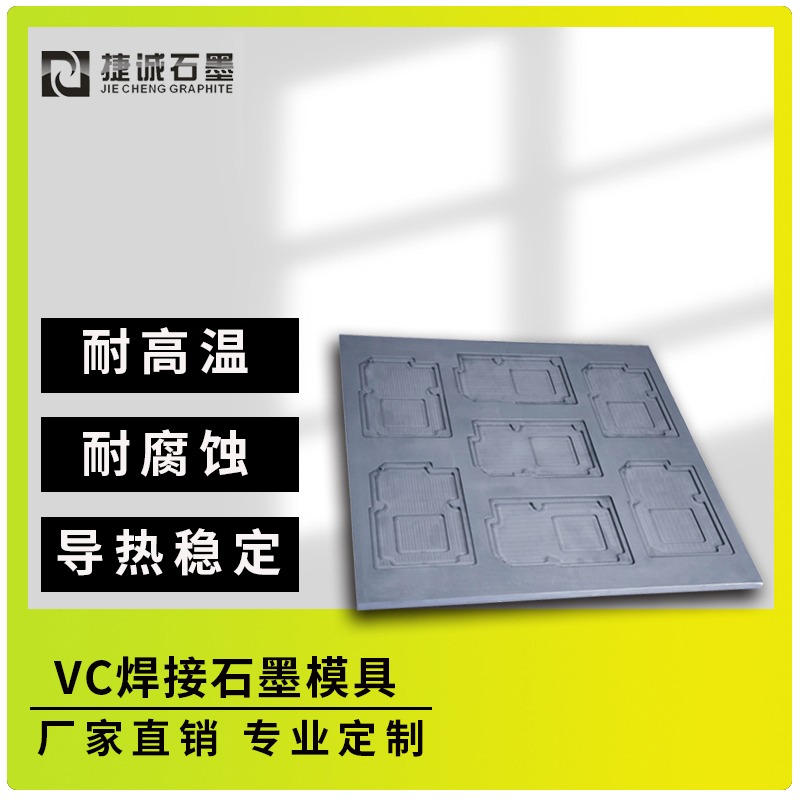
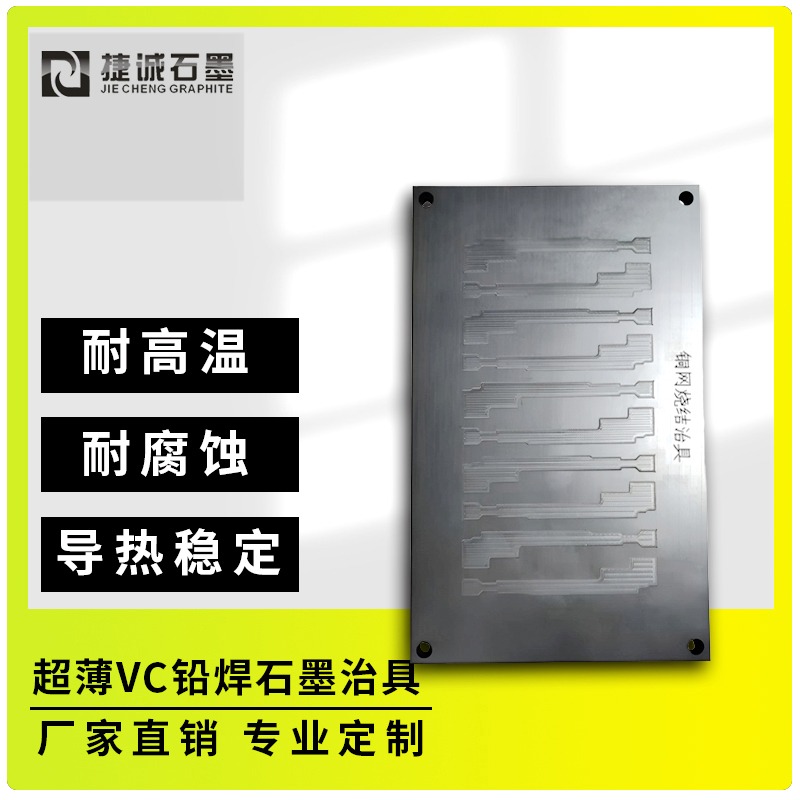
真空钎焊石墨模具
产品类型 :
石墨模具
产品品牌 :
捷诚
产品简介 :
快速冷却:大面积换热器与优质风道规划完成快速冷却,缩短工艺周期。例如,锂电池极耳焊接中,冷却时刻削减30%,单台设备日产能从2000件增至6000件。
信息详情 :
真空钎焊石墨模具经过高效加热、快速脱模、多工位规划及长寿数特性,明显提高出产功率,具体表现如下:
1. 快速加热与冷却,缩短单件焊接时刻
高效加热:石墨模具导热系数高(可达100-400W/m·K),配合真空炉的精准温控系统,可快速升温至焊接温度(如1000℃仅需5分钟),削减预热时刻。例如,在新能源汽车电机换向器焊接中,单件焊接时刻缩短50%-80%,单线产能从1200件/小时提高至3600件/小时。
快速冷却:大面积换热器与优质风道规划完成快速冷却,缩短工艺周期。例如,锂电池极耳焊接中,冷却时刻削减30%,单台设备日产能从2000件增至6000件。
2. 自润滑脱模,削减辅佐时刻
无粘连规划:石墨模具表面光滑且自润滑,无需润滑油即可轻松脱模,避免传统金属模具的粘连问题。例如,在微型开关触点焊接中,脱模时刻削减90%,单件出产功率提高3倍。
低摩擦系数:石墨摩擦系数仅为金属的1/5-1/10,削减脱模阻力,下降模具磨损。例如,在半导体传感器封装中,模具寿数延伸至50次以上,单件本钱下降60%。
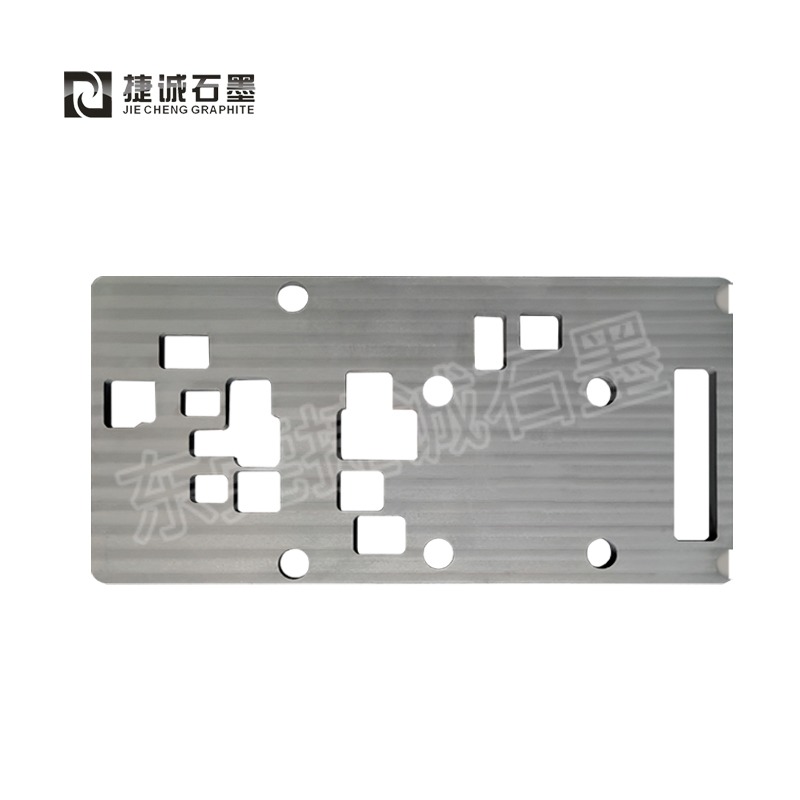
3. 多工位与批量处理,提高设备利用率
大尺度炉膛规划:支持多工件一起焊接,例如5G通信滤波器焊接中,单次可焊接6-8个工件,设备利用率提高4倍。
杂乱结构适配:石墨模具可加工为多腔体、异形结构,满意精密器材批量出产需求。例如,在燃料电池双极板焊接中,单台设备日产能从1000片增至5000片,满意新能源行业规模化需求。
4. 长寿数与低保护,削减停机时刻
耐高温与抗磨性:石墨模具可重复使用50-100次,寿数是金属模具的3-5倍。例如,在火箭发动机喷管延伸段焊接中,模具重复使用超50次,单台本钱下降35%,年节省模具更换费用超百万元。
低故障率:石墨模具热膨胀系数低,高温下尺度安稳,削减因变形导致的停机维修。例如,在航空发动机涡轮叶片焊接中,模具故障率从5%降至0.5%,出产连续性明显提高。
5. 智能化操控,优化出产流程
会集出产监管系统:支持多台设备一起办理,完成主动排产、质量追溯与数据采集。例如,在半导体器材封装中,出产功率提高20%,人工本钱下降30%。
动态模仿显现:经过PID调理与逻辑操控,实时监控钎焊参数,削减人为干涉。例如,在医疗器械植入物焊接中,工艺安稳性提高,不良品率从1.2%降至0.3%。