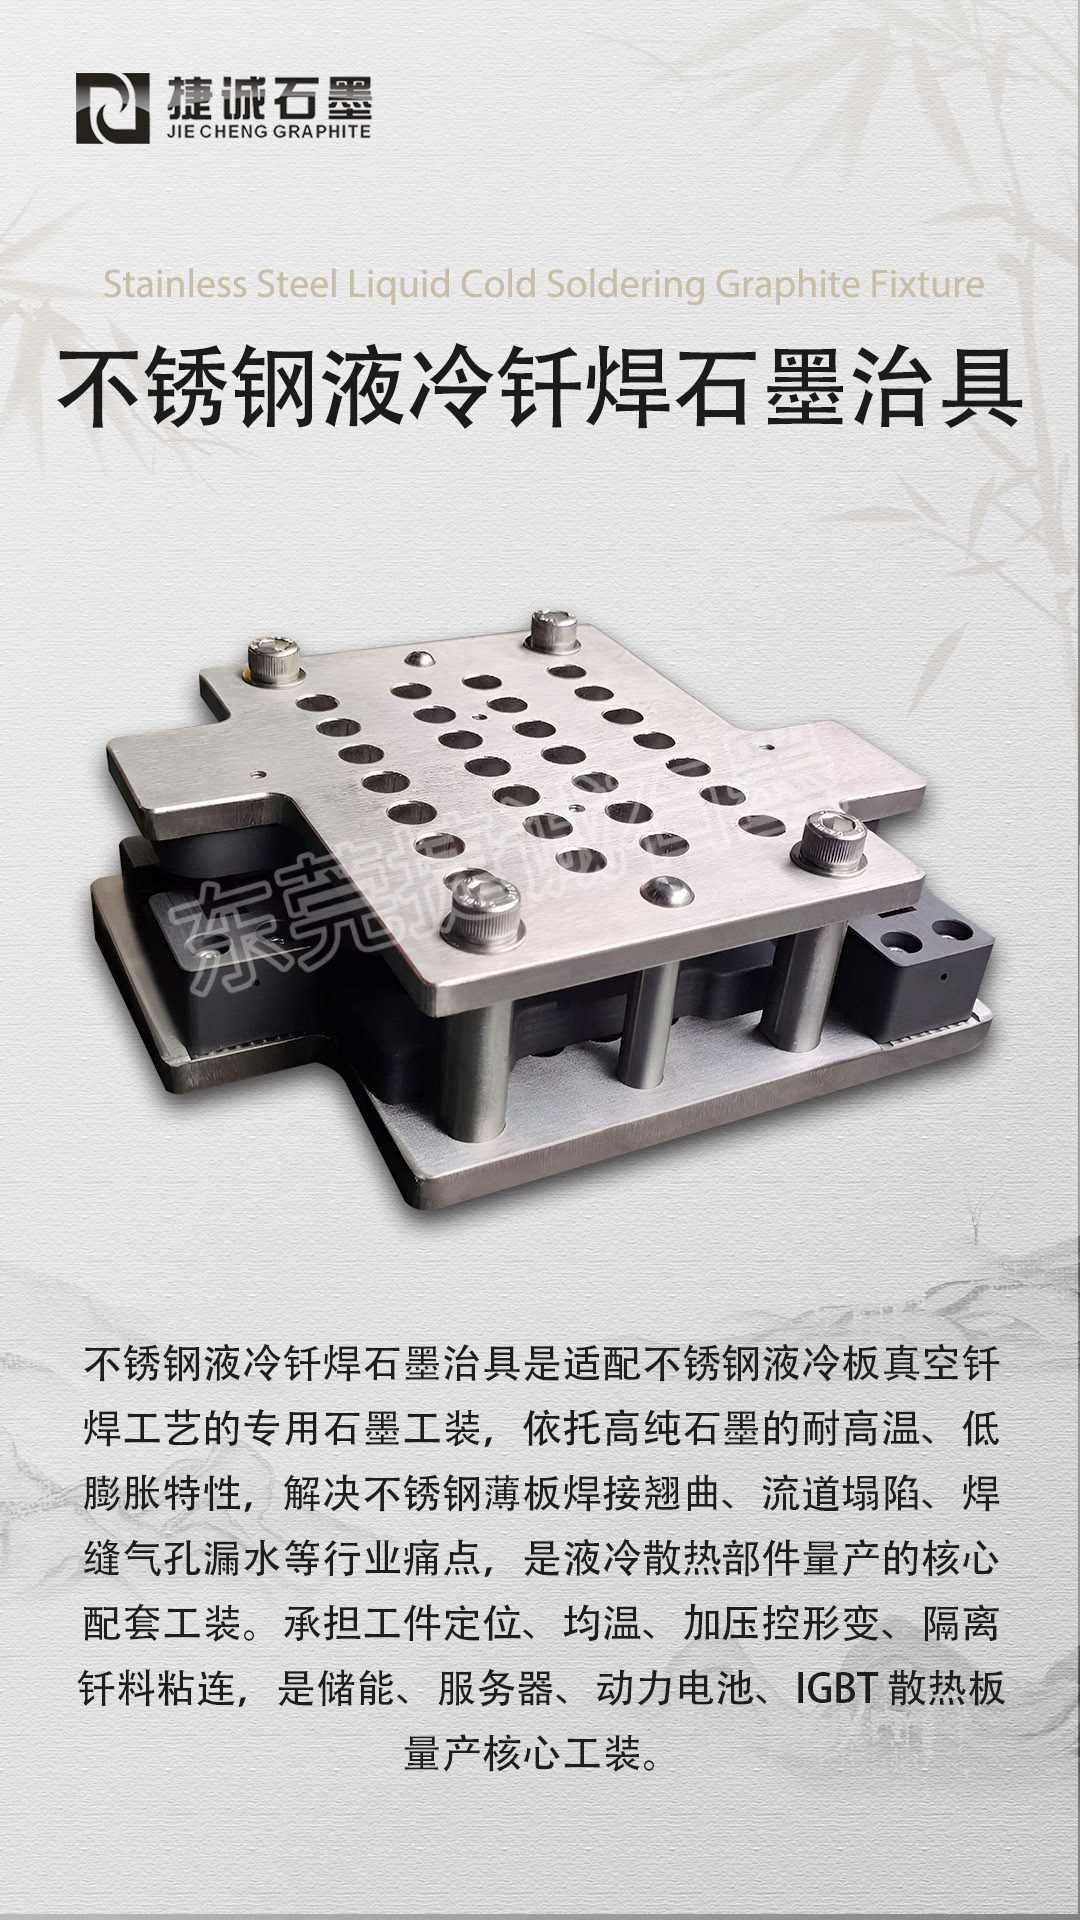

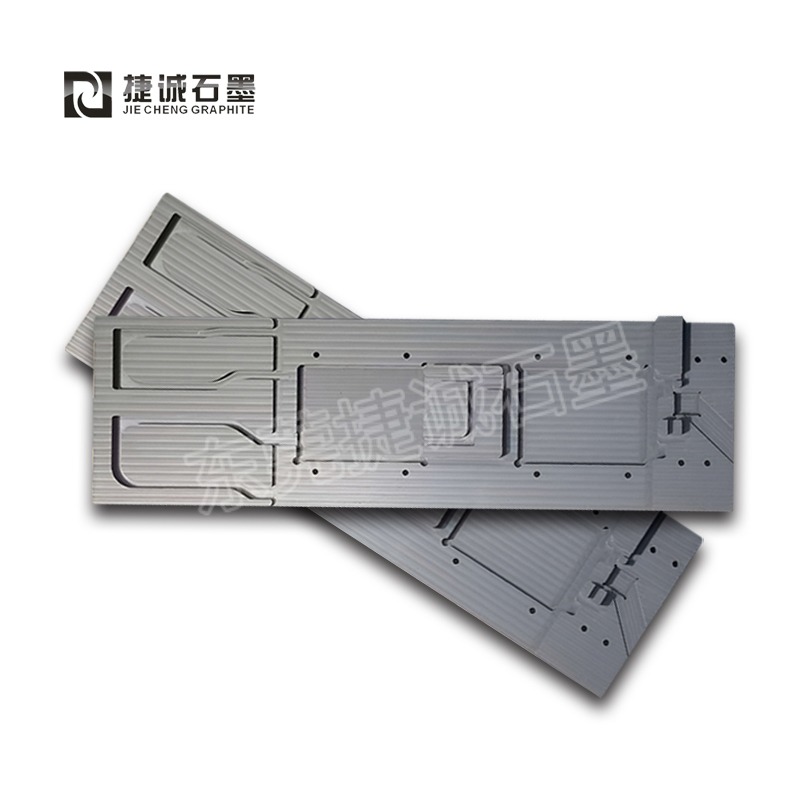
液冷板钎焊石墨模具的工艺操控难度较高,首要体现在资料特性、钎焊进程、模具精度与一致性、环境与设备要求等多个方面,以下为具体剖析:
一、资料特性带来的应战
石墨资料的脆性与加工难度
石墨资料自身较脆,加工进程中易呈现崩边、裂纹等缺点,尤其在钎焊前的精密加工阶段,需严格操控切削参数(如进给速度、切削深度)以防止资料损害。石墨的热膨胀系数与金属差异较大,钎焊进程中若温度操控不当,易导致模具与液冷板因热膨胀不匹配而变形或开裂。
石墨与金属的潮湿性问题
石墨表面活性低,与钎料的潮湿性较差,需经过表面处理(如镀镍、涂覆活性剂)或选用特殊钎料(如含钛、铬的活性钎料)来改进潮湿性,不然易产生虚焊或未焊透缺点。
二、钎焊进程的杂乱性
温度与时刻的准确操控
钎焊温度需准确操控在钎料熔点以上、母材熔点以下的狭窄范围内(如银基钎料钎焊温度一般为600-850℃),温度过高会导致石墨氧化或母材熔化,温度过低则钎料无法充沛活动填充焊缝。保温时刻需依据钎料类型、焊缝厚度等要素优化,时刻缺乏易导致钎料未完全熔化,时刻过长则或许引发晶粒粗化或石墨功能下降。
气氛保护与氧化操控
石墨在高温下易氧化,需在真空或惰性气体(如氩气)保护下进行钎焊,不然氧化层会阻碍钎料潮湿,下降接头强度。气氛的纯度、流量以及真空度需严格操控,任何细小的走漏或杂质都或许导致氧化或气孔缺点。
三、模具精度与一致性的要求
尺度精度与形位公役
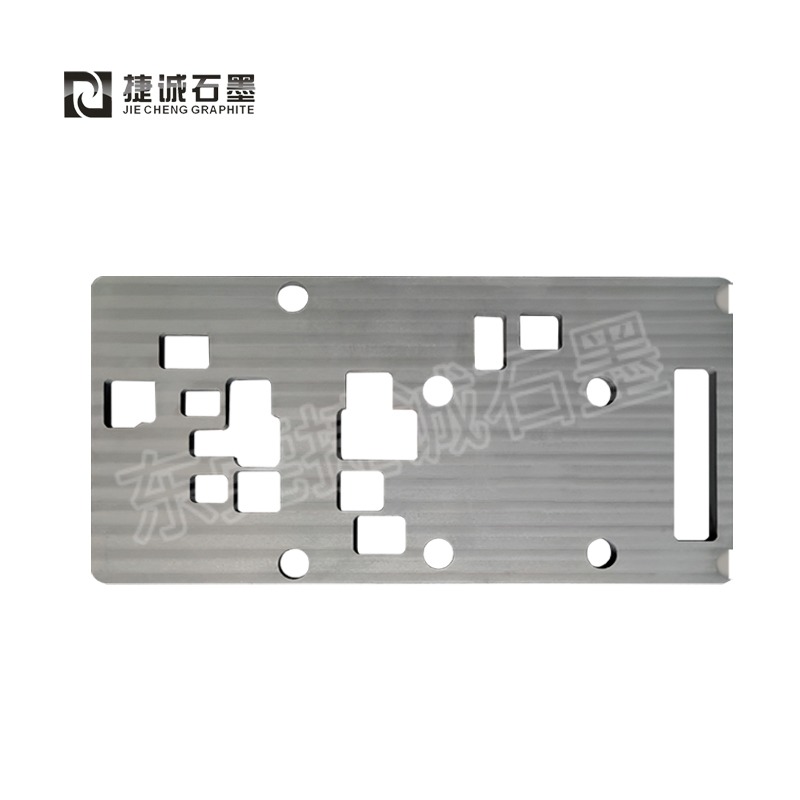
液冷板石墨模具的流道尺度、表面粗糙度以及与液冷板的配合空隙需严格操控,不然会影响冷却液的活动均匀性和散热功率。模具的平面度、笔直度等形位公役需到达微米级,不然在钎焊进程中易产生应力会集,导致模具变形或开裂。
批量生产的一致性
在大规模生产中,需保证每套模具的尺度、功能以及钎焊接头质量的一致性,这对工艺参数的稳定性、设备的重复精度以及操作人员的技能水平提出了极高要求。
四、环境与设备要求
设备精度与可靠性
钎焊设备需具有高精度的温度操控系统、气氛保护装置以及均匀的加热才能,不然易导致温度梯度过大或气氛不均匀,影响钎焊质量。设备的长期稳定性至关重要,任何细小的波动都或许导致批量产品呈现质量问题。
环境清洁度与温湿度操控
加工和钎焊环境需保持高度清洁,防止灰尘、油污等杂质污染模具表面或钎料。温湿度的波动或许影响石墨资料的吸湿性或钎料的活动性,需经过恒温恒湿车间或局部环境操控来保证工艺稳定性。
五、质量检测与缺点操控
无损检测技能的应用
需采用X射线、超声波等无损检测技能对钎焊接头进行内部缺点检测,但石墨资料对X射线的吸收特性与金属不同,需优化检测参数以进步缺点检出率。微观安排剖析(如金相显微镜、扫描电镜)可用于评估钎焊接头的界面结合情况,但操作杂乱且本钱较高。
缺点的防备与返修难度
钎焊缺点(如气孔、裂纹、未焊透)一旦产生,返修难度极大,尤其是对于杂乱流道结构的液冷板模具,返修或许导致模具功能进一步下降。需经过工艺优化(如预热、后热处理)和进程监控(如实时温度监测)来防备缺点的产生。