
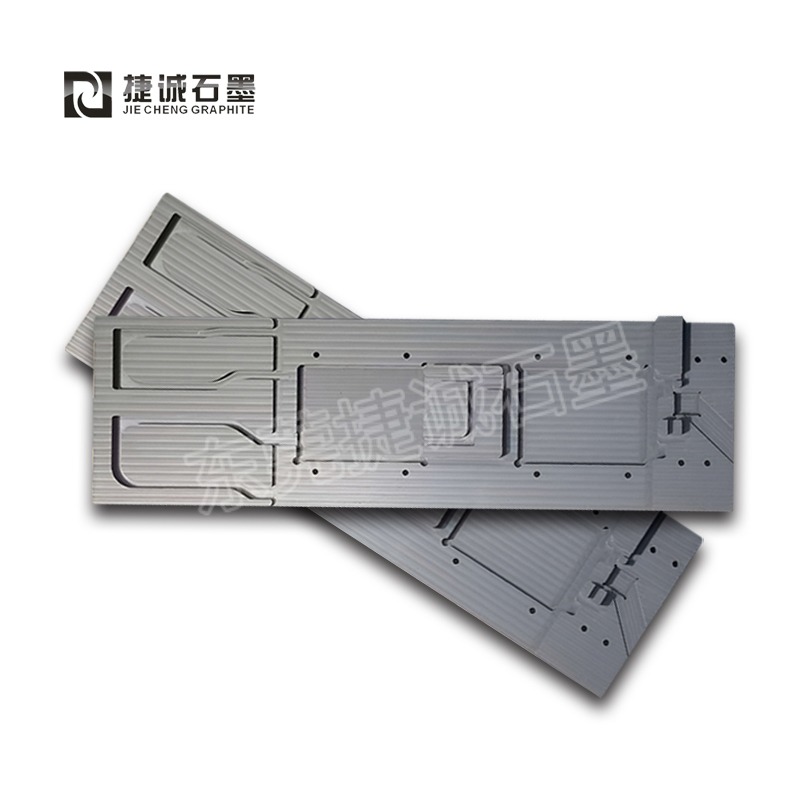
产品名称 :
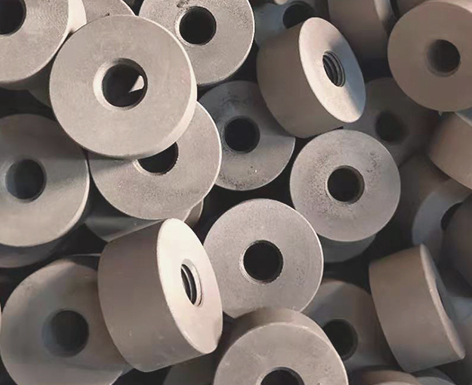
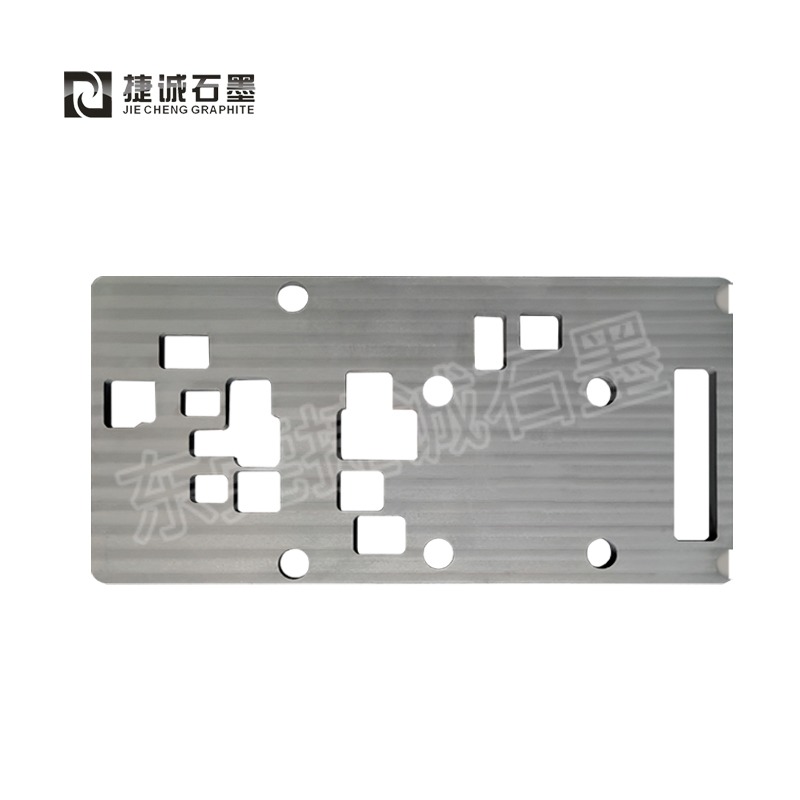
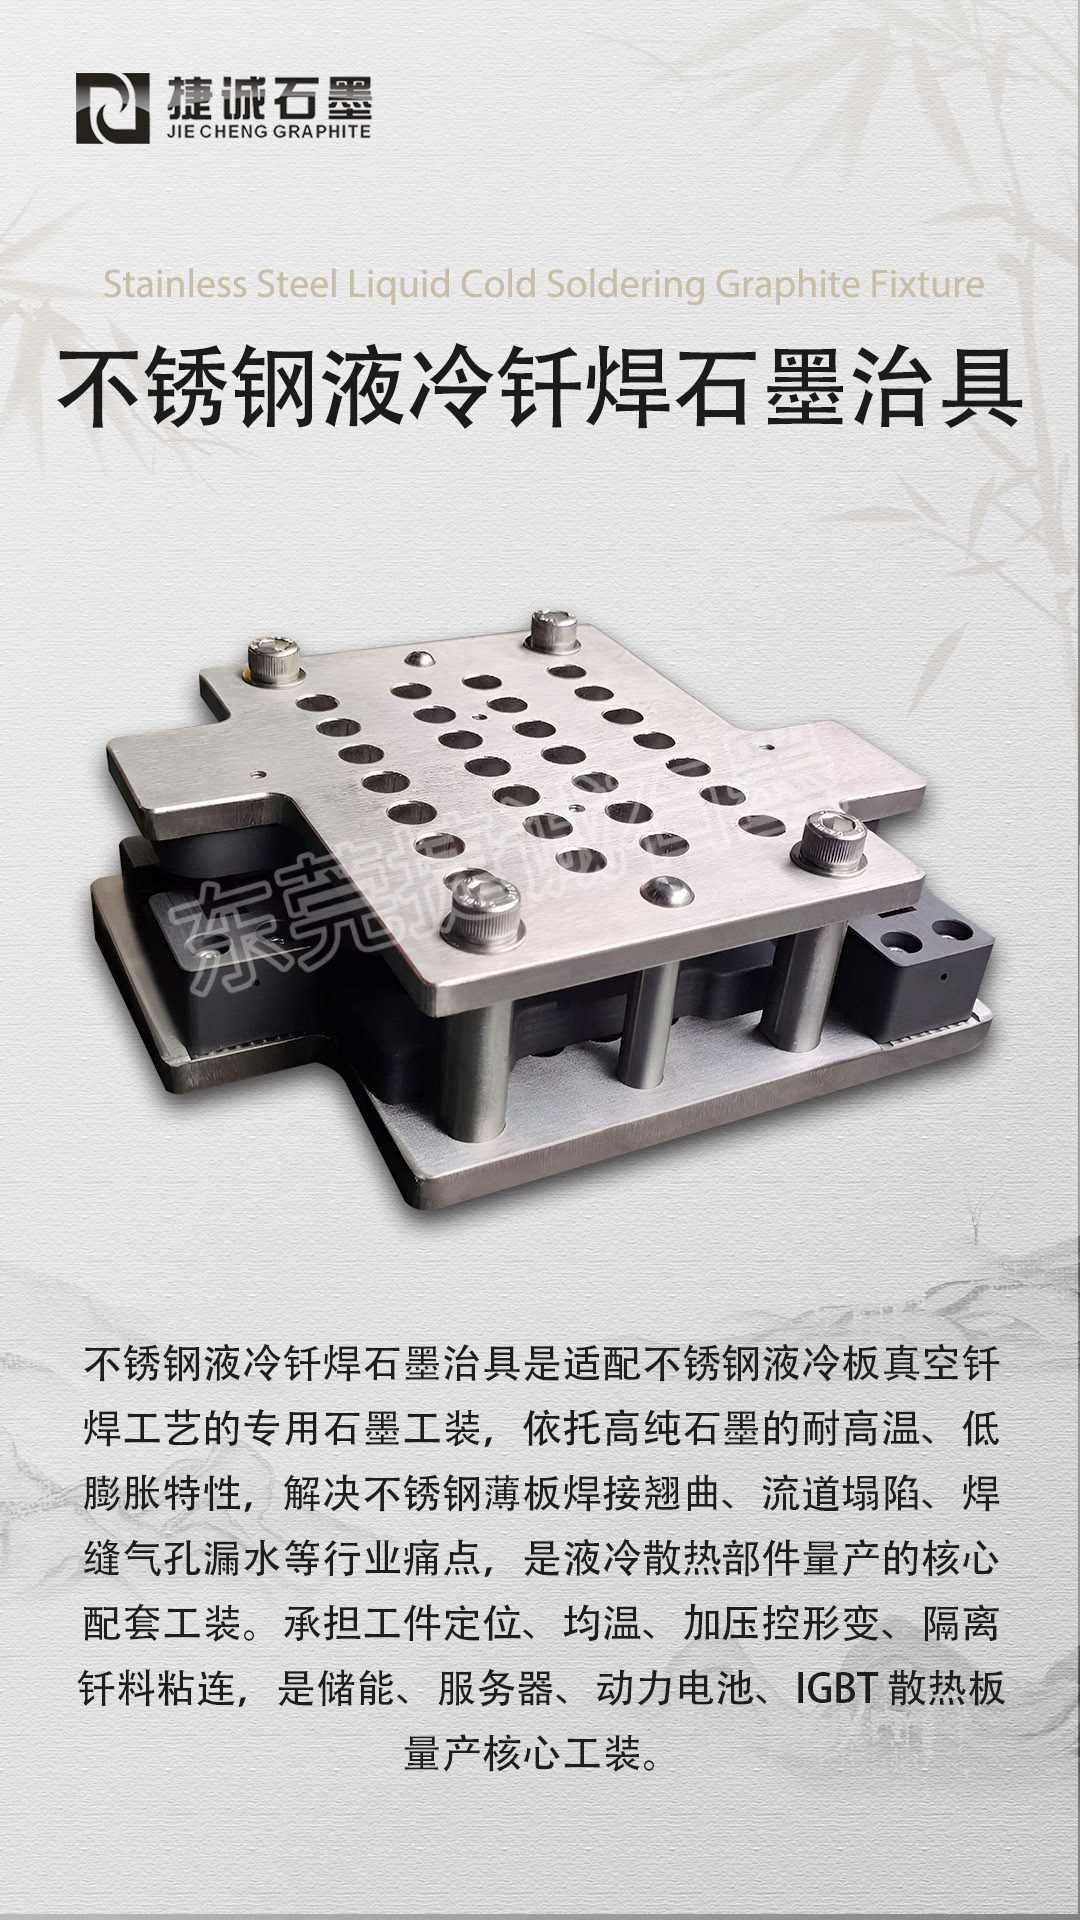
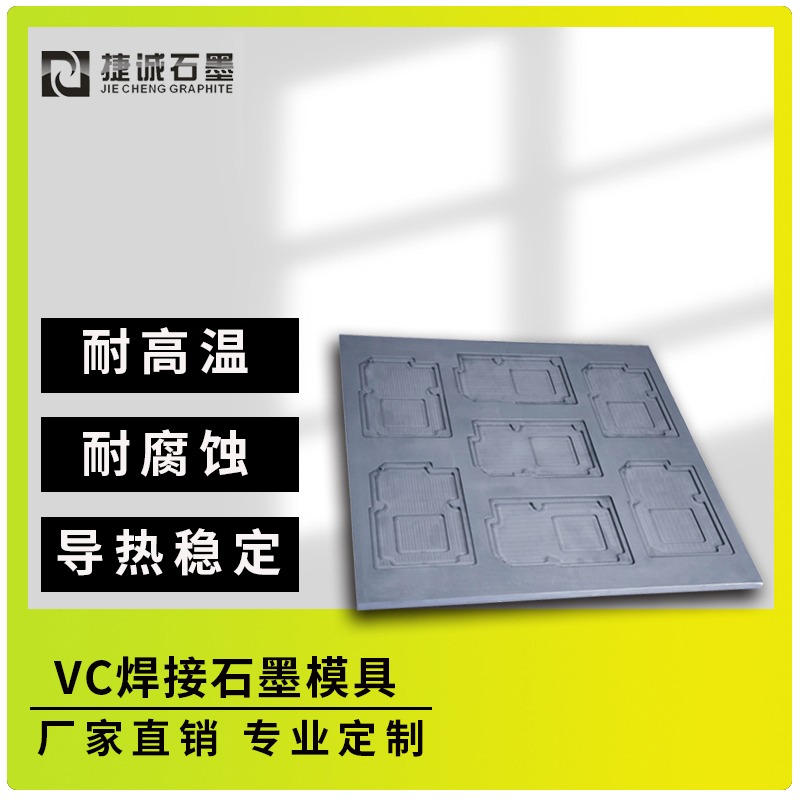
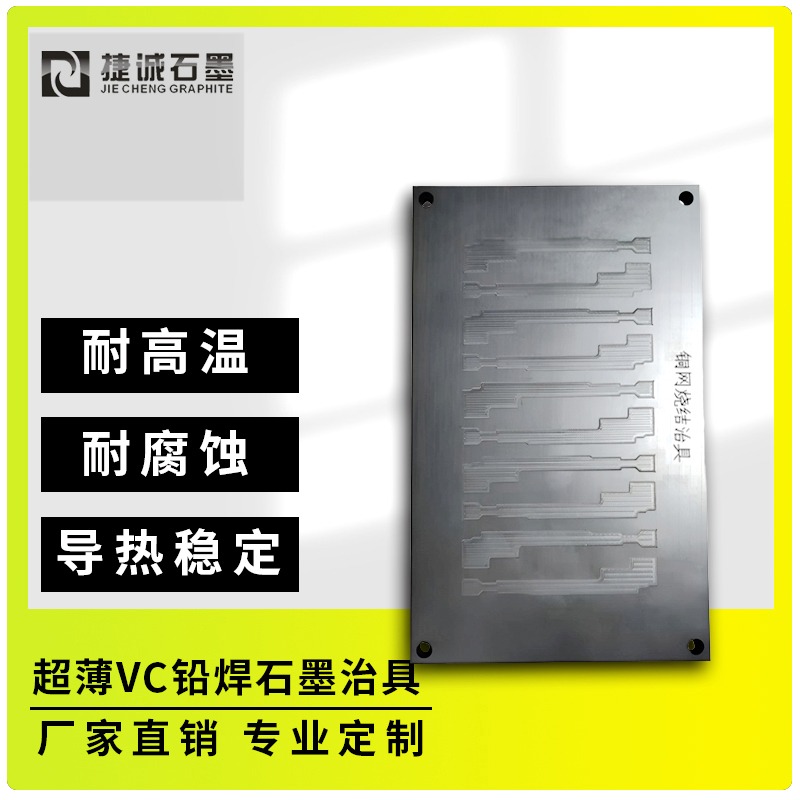
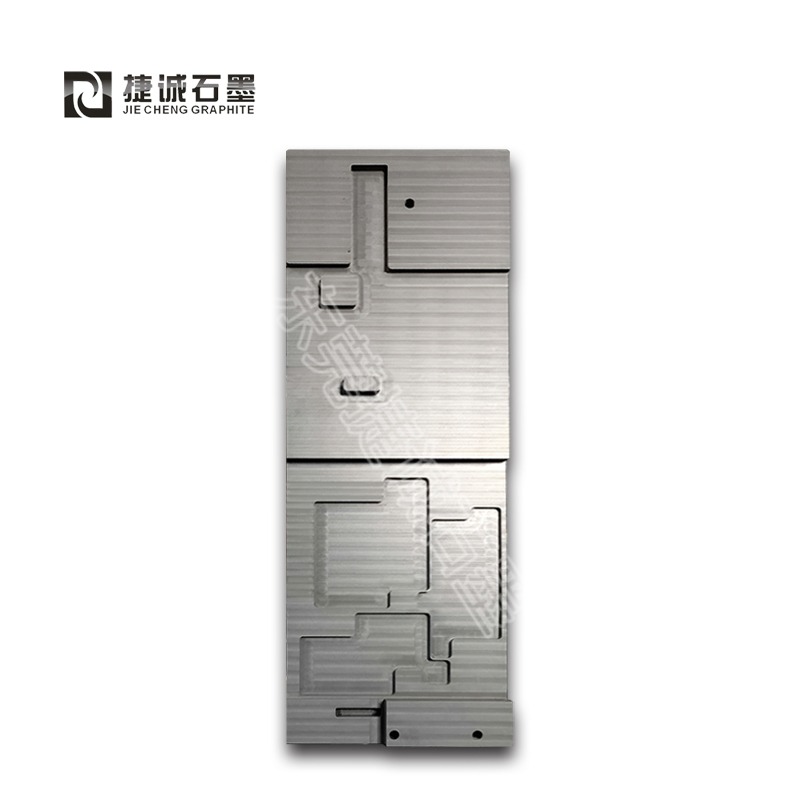
水冷板钎焊石墨模具
产品类型 :
石墨模具
产品品牌 :
捷诚
产品简介 :
选材与预处理:依据客户的运用温度(最高可达3000℃)、耐腐蚀要求(如熔融金属触摸)、导电需求等参数,选择合适的石墨资料。选材后,对原资料进行预处理,如切开成型,采用数控线切开或激光切开工艺,并预留加工余量。
信息详情 :
水冷板钎焊石墨模具的具体的工艺流程
水冷板钎焊石墨模具的工艺流程首要包括模具准备、钎焊操作、质量检测与后续处理等环节,以下是具体介绍:
模具准备
选材与预处理:依据客户的运用温度(最高可达3000℃)、耐腐蚀要求(如熔融金属触摸)、导电需求等参数,选择合适的石墨资料。选材后,对原资料进行预处理,如切开成型,采用数控线切开或激光切开工艺,并预留加工余量。
3D建模与结构规划:依据产品需求和工艺要求,进行模具的3D建模和结构规划,确认模具的形状、尺度和内部流道布局。
分层切削与路径优化:经过分层切削(每刀深度≤2mm)和路径优化,将尺度公差控制在±0.1mm以内。加工后需进行尺度初检。
钎焊操作
外表准备:彻底清除水冷板和石墨模具外表的油污、氧化物,保证钎料良好潮湿。
装配工件:将待钎焊的水冷板夹持于二石墨板之间,对水冷板和石墨板进行定位。严格控制间隙(通常0.025-0.1mm),过大或过小均影响毛细作用。
添加钎料和钎剂:钎剂(如硼砂)用于去除氧化膜并维护高温区,钎料可预置或后续送入。
加热熔化钎料:依据资料选择热源(火焰、电阻炉、感应加热),温度需达到钎料熔点但低于母材熔点。例如,先以10°C/min的升温速率将炉温升至300°C,接下来在300°C保温20min,以保证所用的有机胶彻底蒸发。接下来以10°C/min的速率升温至低于钎焊温度100℃处,再以5°C/min的速度升温至钎焊温度并保温一定时刻。在钎焊温度前100℃降低升温速率,避免在达到钎焊温度时,因为升温速度过快而使温度上冲超过钎焊温度而导致误差。
冷却凝固:保温时刻完毕后,以5°C/min的冷却速度降温至300°C,然后随炉冷却至室温。
清理残留物:去除残留钎剂(如用热水冲刷或化学清洗),避免腐蚀。
质量检测与后续处理
外观查看:查看钎焊部位是否有裂纹、气孔等缺点。
尺度检测:运用高精度丈量仪器检测水冷板的尺度是否契合规划要求。
性能测验:进行密封性测验、耐压测验等,保证水冷板的性能满意运用要求。
模具维护:定时查看石墨模具外表是否存在裂纹、磨损或变形,尤其是与水冷板触摸的关键区域。运用专业工具(如超声波探伤仪)检测模具内部是否存在隐性损害,避免因资料疲惫导致钎焊过程中决裂。保证水冷通道四通八达,定时清理水垢和杂质,避免因水流不畅导致部分过热。查看冷却水进出口压力和流量,保证在钎焊过程中冷却功率稳定。定时校验加热元件的电阻值,保证其工作在额定功率范围内,避免因过载引发火灾。查看温度传感器的精度,保证钎焊温度控制误差在±5℃以内,避免因温度失控导致模具或工件损坏。