
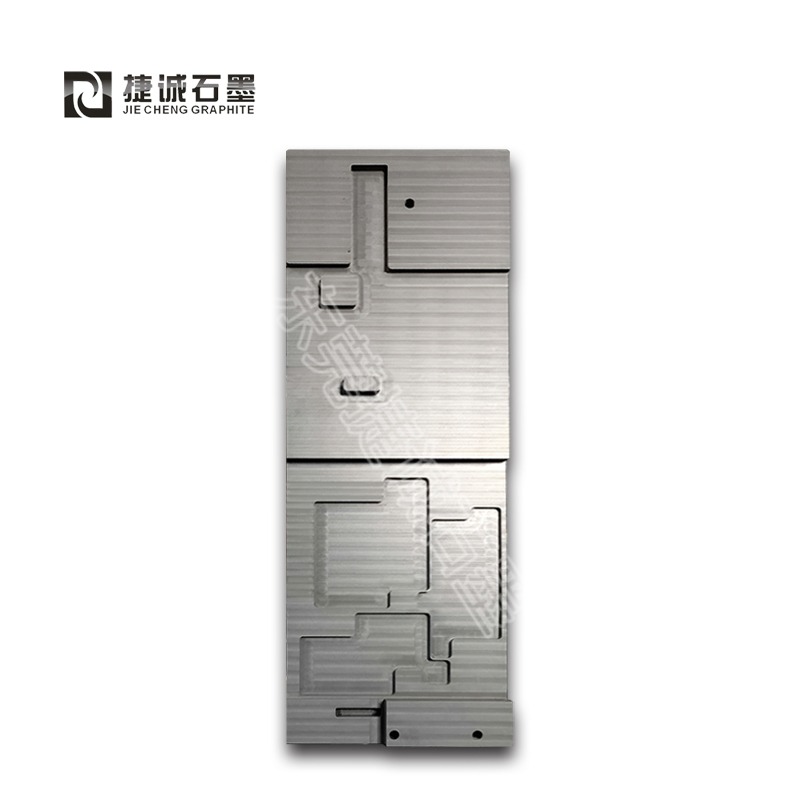
产品名称 :
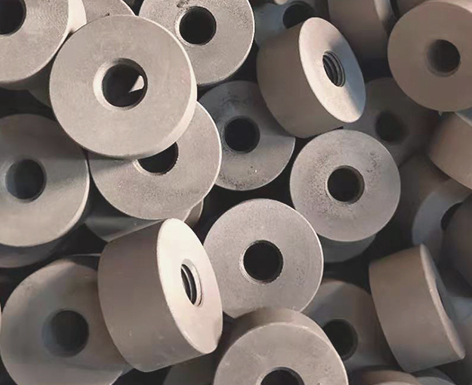
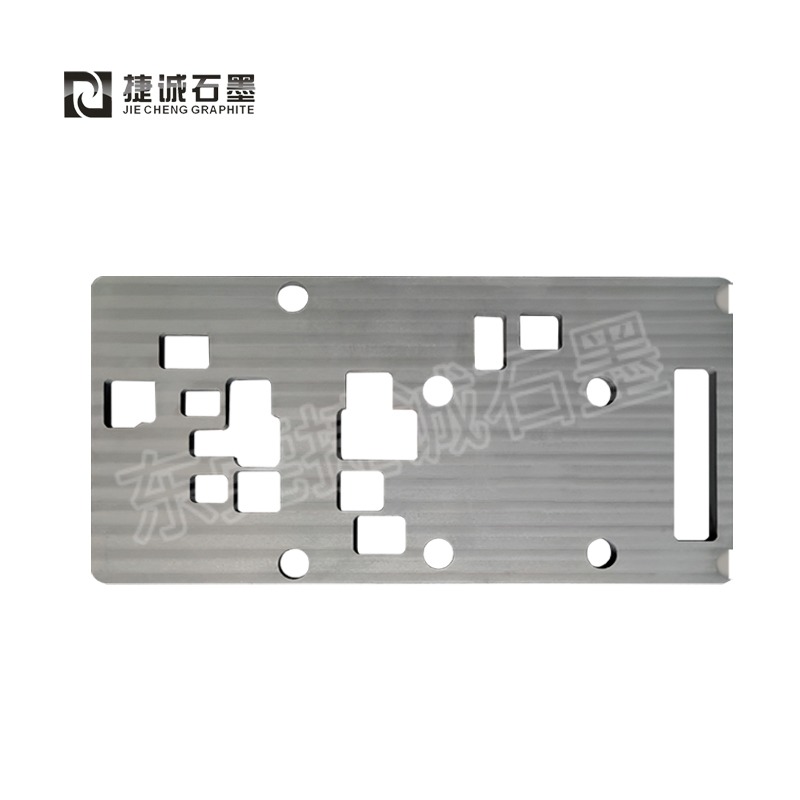
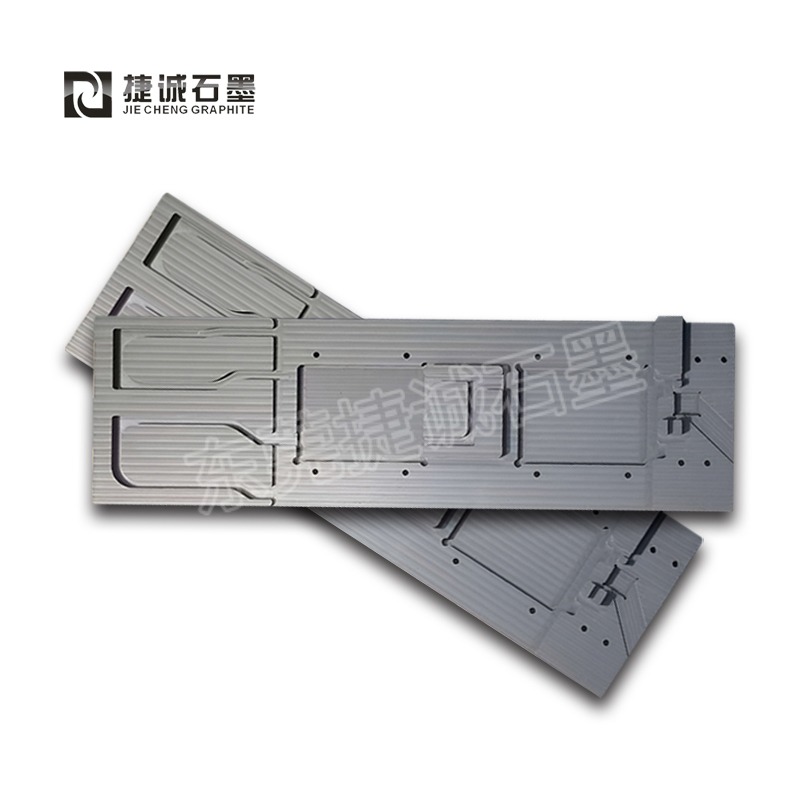
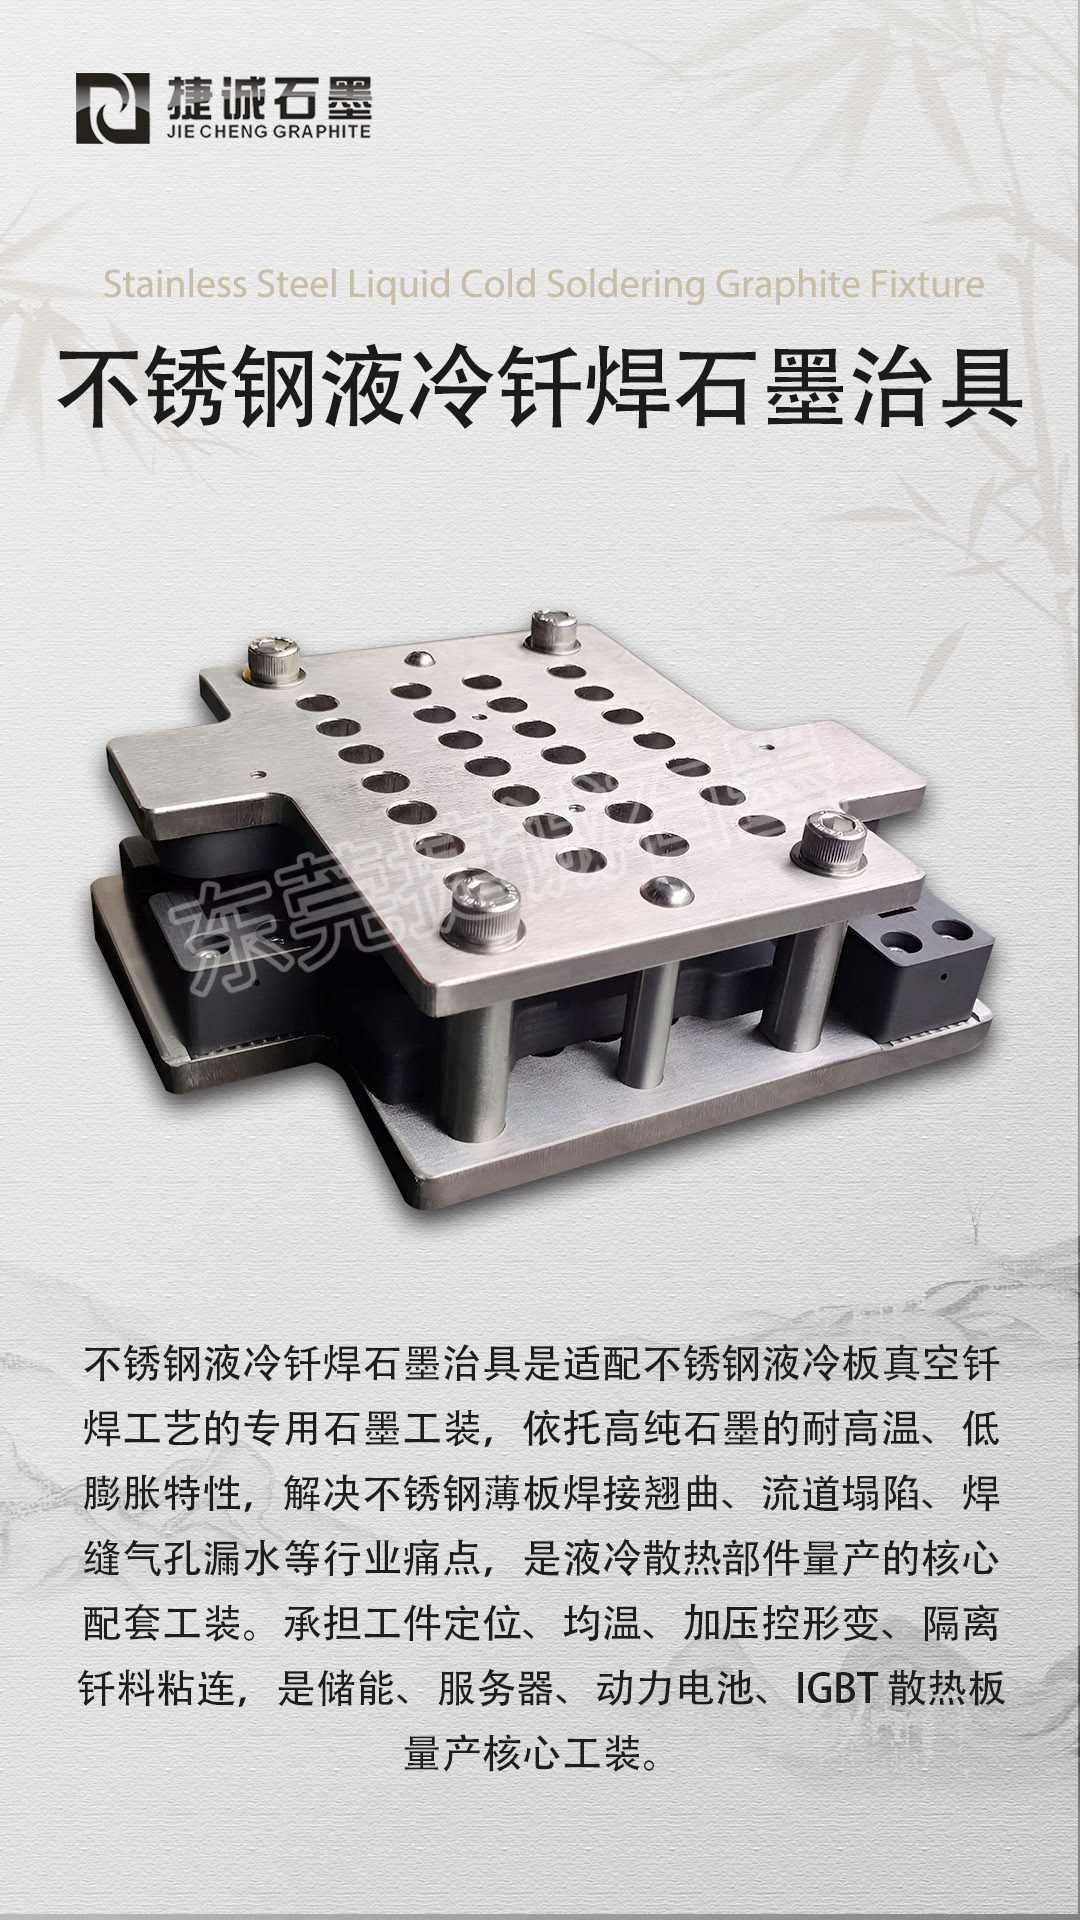
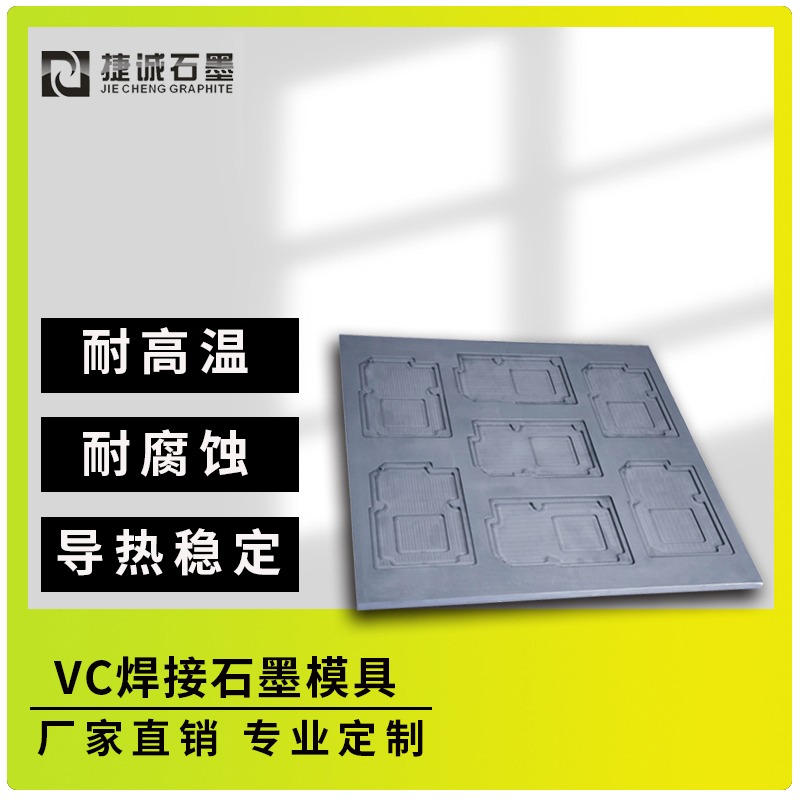
水冷板石墨模具
产品类型 :
石墨模具
产品品牌 :
捷诚
产品简介 :
颗粒直径:依据精度需求挑选。表面精度要求高的电子模具,推荐平均粒径在4μm以下的资料(如TTK-50或ISO-63);锻造、压铸模具等精度要求较低的场景,可使用颗粒较粗的资料(如ISEM-3)。
信息详情 :
水冷板石墨模具的替换与选型关键
一、石墨模具选型
资料挑选
颗粒直径:依据精度需求挑选。表面精度要求高的电子模具,推荐平均粒径在4μm以下的资料(如TTK-50或ISO-63);锻造、压铸模具等精度要求较低的场景,可使用颗粒较粗的资料(如ISEM-3)。
抗折强度:高强度资料(如TTK-5)可进步放电耐损耗功能,适合特别精度要求的电子接插件模具。
硬度与电阻率:硬度高的资料放电损耗操控更优,但电阻率或许略高。需依据放电速度和加工精度需求平衡挑选。
规划合理性
结构强度:保证模具能承受烧结过程中的压力和温度改变,防止变形或破裂。
流道规划:石墨流道中心轴线需与铜模中心轴线重合,衔接处紧密配合,防止金属液走漏。
表面处理:进行镜面抛光,下降金属液异质形核或许性,减少拉坯过程中的摩擦力。
工艺适配性
加工功能:挑选切削功能优秀的石墨资料,减少刀具磨损,进步加工效率。
热稳定性:保证模具在高温下坚持尺寸稳定,防止热变形影响产品质量。
二、石墨模具替换
安全操作
设备查看:替换前查看吊机、吊环、钢绳等设备的完好性,保证安全。
操作标准:遵从安全操作规程,佩带防护设备(如手套、眼镜),防止意外损伤。
模具吊运:起吊时坚持模具平稳,防止碰撞或坠落;吊运过程中通知周围人员躲避。
模具拆开与装置
拆开过程:
封闭油泵马达电源,调整模具位置时防止用力过猛。
拆开模具时,先拆下吊钩、吊环,再打开模具查看或调整。
装置过程:
查看模具铭牌与计划表共同,承认定位圈、浇套与设备匹配。
吊运模具时缓慢靠近设备定模板,保证定位圈精确进入设备孔。
装置拉杆时,调整衔接装置,防止拉杆过长或未进入衔接装置导致模具损坏。
维护与保养
清洁处理:替换模具后,清洁模具表面残留物,特别是烧结过程中发生的氧化物和金属残渣。
定时查看:查看模具表面和结构,修复或替换受损部分,保证模具功能。
存储办理:存储时留意防潮、防尘,防止模具受潮或污染。